ОТКРЫТЫЙ ИСХОДНЫЙ КОД · ЧПУ

Редактор управляющих программ
и визуализатор траекторий

Работа с несколькими токарными и фрезерными программами: переключение документов, 3D-визуализация траектории инструмента, анализ и экспорт результатов расчёта.

Новое в 2.9.7: лицензия GPL-3.0-only и куб видов для выбора граней, рёбер и углов камеры. Поддерживаемые команды и ограничения.

Windows & Linux · GPL-3.0-only · Все релизы

FANUC MillFANUC LatheSINUMERIK 840D HEIDENHAIN iTNC 530
Easy G-Code Plot3D VIEW
Управляющая программа и траектория инструмента. Смотреть видео ↗

01Редактирование и просмотр

02Расчёт и визуализация траектории

03Анализ и экспорт

ОТ ЗАГОТОВКИ К ДЕТАЛИ

Снятие материала при фрезеровании и точении

Одна кнопка Stock Removal и общий диалог заготовки для фрезерования и точения. Проверяйте оставшийся материал по рассчитанной траектории перемещения инструмента с учётом геометрии инструмента и параметров выбранного режима обработки.

3D-симуляция снятия материала при фрезеровании

Настраиваются границы заготовки X/Y/Z, припуск и один из пяти уровней Accuracy. При расчёте учитывается тип фрезы: концевая с плоским торцом, торцевая, шаровая, с радиусом при вершине или коническая шаровая.

Play/Pause, изменение скорости и перемотка управляют воспроизведением. Припуск и обработанная поверхность различаются цветом. Текущее состояние заготовки можно сохранить в STL.

Параметры, устройство ядра и ограничения →
Фрезерная GPU-симуляция: G-код, трёхмерная заготовка и управление воспроизведением
Симуляция заготовки при трёхосевом фрезеровании

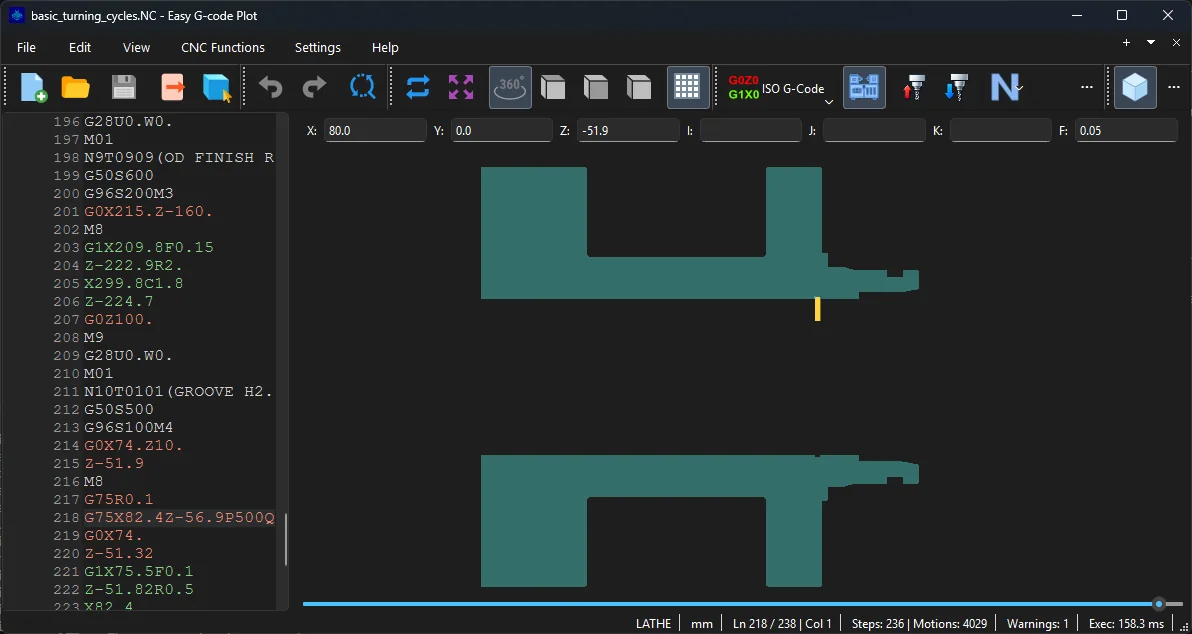
Снятие материала при точении

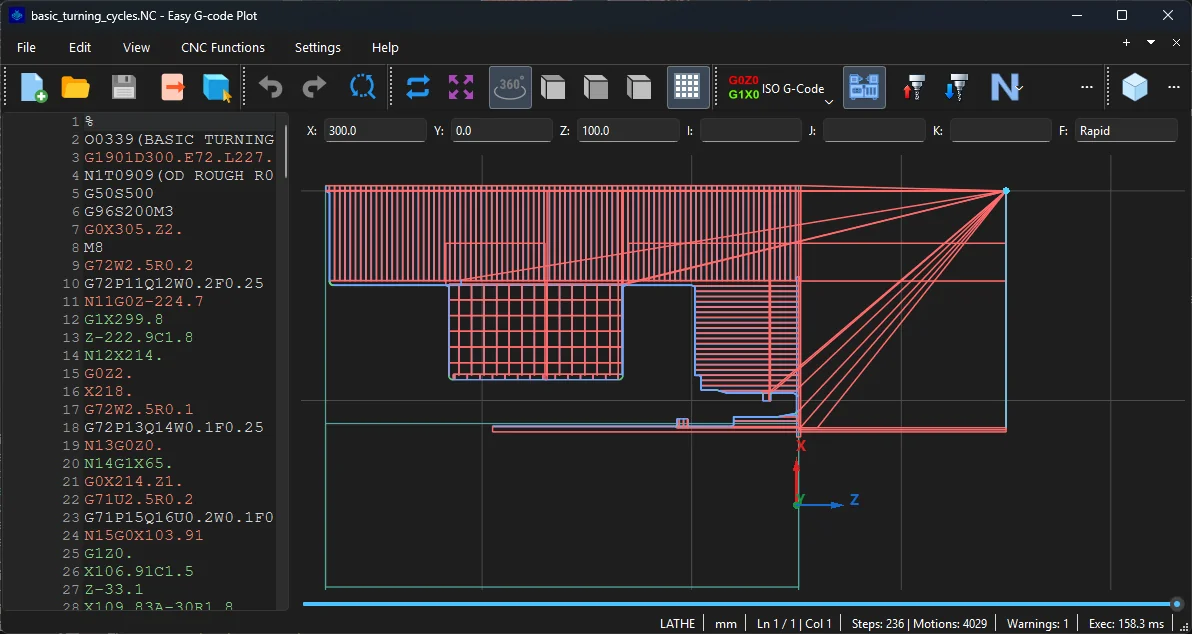
Проверяйте наружное, внутреннее и торцевое точение, канавки и профиль резьбы. Снятие материала моделируется по рассчитанной траектории с учётом геометрии инструмента. Возвращайтесь к любому шагу воспроизведения.

Снятие материала при точении
Примеры токарной траектории и заготовки
Траектории токарных циклов
Профиль токарной заготовки

При трёхосевом фрезеровании съём и отображение поверхности выполняются на GPU; требуется OpenGL 4.3. Фрезерная модель поддерживает прямоугольную заготовку и вертикальную фрезу. Поворотные/TCP-движения, поднутрения и вычитание из импортированной STL-сетки не поддерживаются.

ОТ G-КОДА К 3D-ВИЗУАЛИЗАЦИИ

Наглядная проверка управляющих программ

Визуализация траектории инструмента и проверка управляющих программ ЧПУ.

01 / ПРОСМОТР ТРАЕКТОРИИ

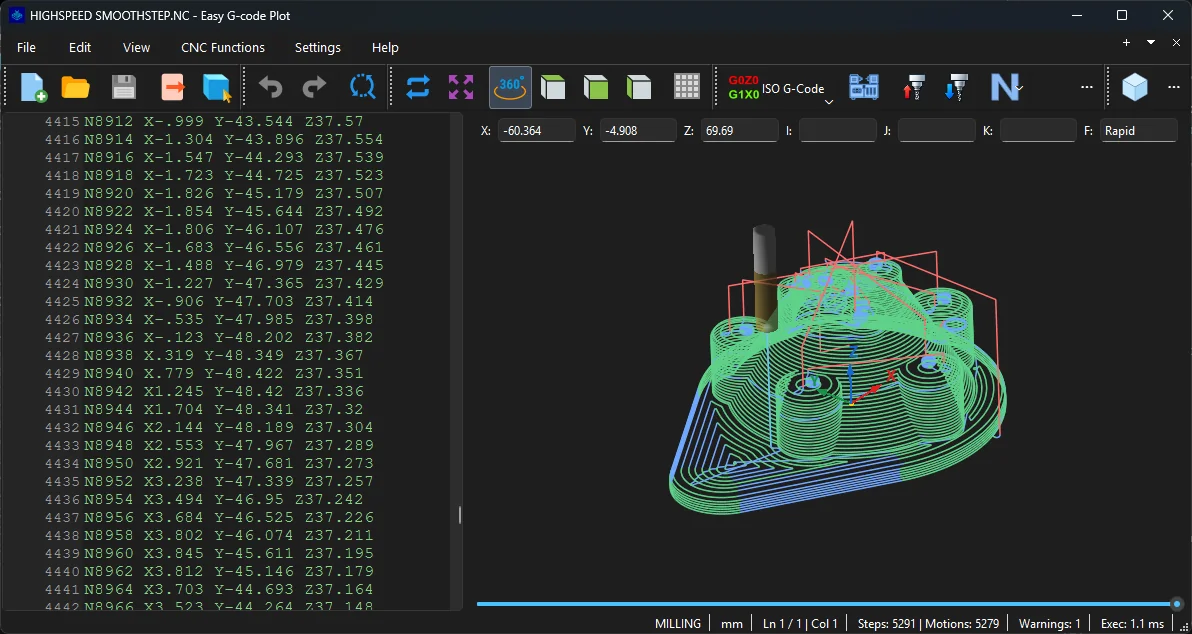
Пошаговый просмотр траектории инструмента

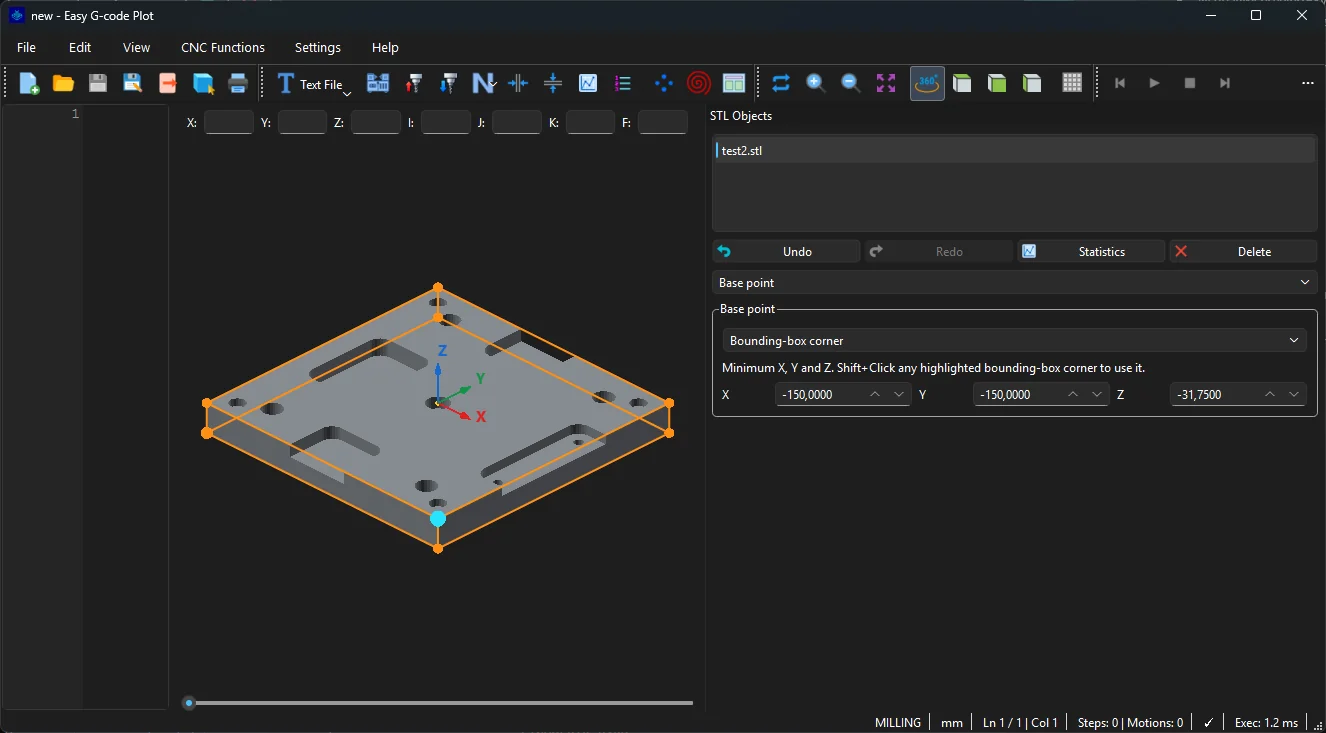
Просматривайте перемещения инструмента в 3D с привязкой к строкам управляющей программы. Загружайте STL-модели, изменяйте их положение и ориентацию, используйте сечения для анализа траектории относительно детали.

При создании массива STL итоговая сцена ограничена 1 000 объектов и 2 000 000 треугольников, включая существующие объекты. При превышении лимита сцена и история отмены не меняются.

При запуске открыт один пустой документ для фрезерной обработки. Добавляйте программы через + или открытие файла, переключайте их стрелкой списка документов. Каждый документ сохраняет правки, историю отмены изменений, режим обработки, инструменты, заготовку, STL-сцену и позицию воспроизведения. × или Ctrl+W закрывает документ с запросом сохранения изменений.

Настройки, сохранённые библиотеки, рабочие смещения WCS и положение возврата Home общие для всех документов. После изменения настроек расчёта прежние результаты требуют пересчёта при возврате к документу. Перед переключением завершите или отмените редактирование в открытом диалоговом окне. Панель токенов показывает данные активного документа. При следующем запуске приложения начинается новая сессия.

Команда «Сравнить» показывает открытые документы или файлы с диска рядом, выделяет различия цветом и синхронизирует прокрутку. Кнопка «Обновить» перечитывает файлы. Окно сравнения доступно только для чтения и не меняет текст в редакторе, включая несохранённые правки.

Пошаговый просмотр траектории инструмента
Размещение STL-модели и визуализация обработки
STL-модели в сцене
STL-модели в сцене
Проверка фрезерной траектории

02 / ПРОСМОТР ТРАЕКТОРИИ

Обработка с поворотными осями

Просматривайте индексную обработку и поддерживаемые непрерывные движения с поворотными осями и TCP. Выбирайте кинематику станка для FANUC G68.2/G53.1, SINUMERIK CYCLE800 и поддерживаемых пятиосевых программ AC/BC.

Обработка с поворотными осями

03 / ПРОСМОТР ТРАЕКТОРИИ

Измерения прямо в сцене

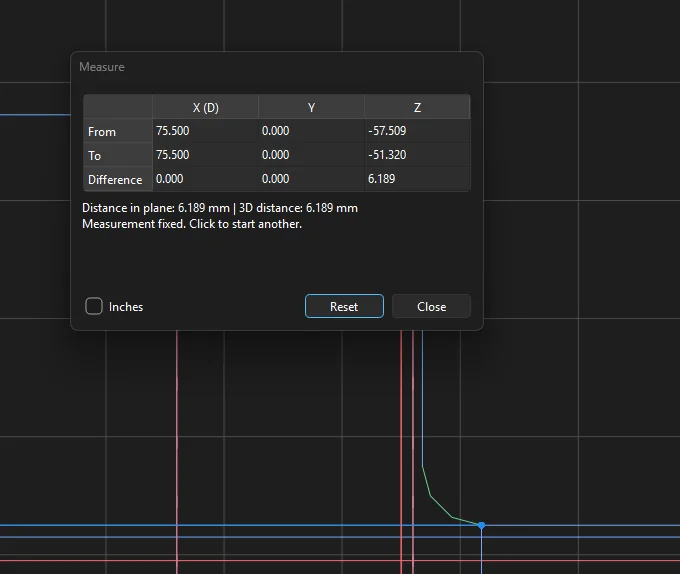
Выбирайте две точки на траектории или STL-модели в видах сверху, спереди, слева или токарном виде. Используйте привязку к геометрии и сетке, редактируйте координаты точек и смотрите расстояния и разности координат в миллиметрах или дюймах.

Линейка с редактированием координат точек
Расстояния и координаты в миллиметрах или дюймах

Импортированные STL-модели служат визуальным ориентиром. Полная проверка столкновений станка пока не моделируется.

ИНСТРУМЕНТЫ И РЕДАКТОР

Библиотека инструментов и настройки редактора

Храните фрезерный и токарный инструмент в библиотеке. Используйте сниппеты, переходите к сменам инструмента и настраивайте редактор и расчёт.

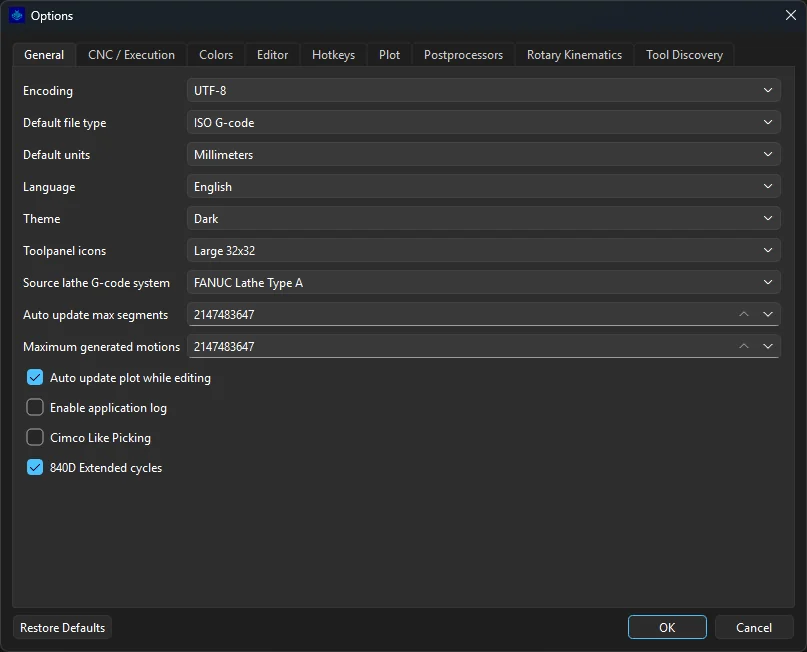
Библиотека открывается через «Настройки → Библиотека инструментов», панель STL — через «Вид → Объекты STL». Сравнение, статистика, сниппеты и токены/переменные находятся в меню «Функции ЧПУ».

ПКМ на панели → Настроить панели позволяет выбирать и переставлять кнопки. Восстановление по умолчанию включает компактные группы для файлов, отмены и повтора действий, поиска, управления видом, смен инструмента, сравнения/статистики/измерения и воспроизведения. Буфер обмена, форматирование, печать и калькуляторы включаются по желанию. Сохранённый набор действует до явного восстановления значений по умолчанию.

Доступны три типа исходного файла: Text, ISO G-Code и iTNC-code. Значение по умолчанию задаётся через «Настройки → Параметры → Общие → Тип файла по умолчанию». iTNC-code включает подсветку Klartext; файлы .h/.H выбирают расчёт фрезерной программы на языке стойки. Настроенная кинематика поддерживает PLANE для индексирования 3+2 и M128/TCPM для перемещений L на столах AC/BC. Калькуляторы отверстий и карманов генерируют фрагменты Klartext. Неподдерживаемые команды останавливают исполнение с диагностикой исходника. См. возможности и ограничения ввода iTNC.

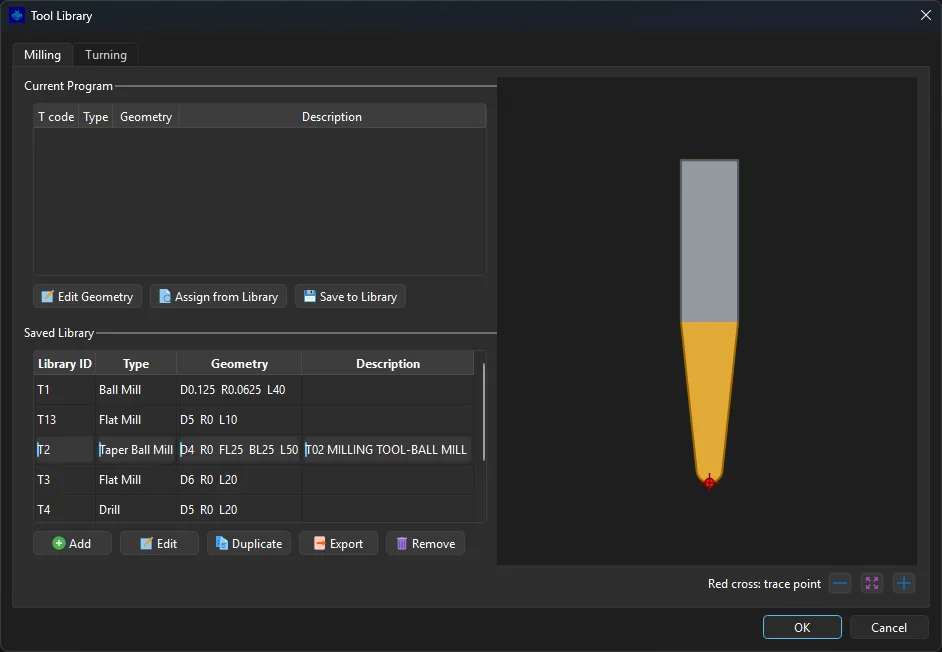
Библиотека фрезерного инструмента
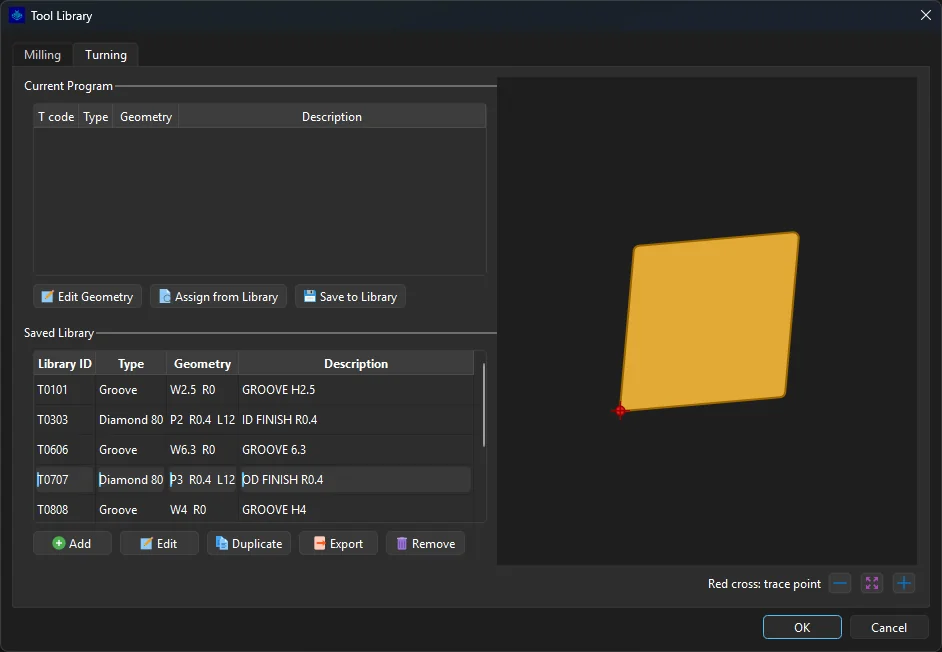
Библиотека токарного инструмента
Типы фрезерного инструмента — 9 вариантов

На вкладке фрезерного инструмента выберите добавление в библиотеку, затем тип и размеры. Названия в таблице совпадают со списком редактора. Для всех типов задаются диаметр, длина режущей части и длина корпуса; длина до держателя равна сумме двух длин. Размеры можно вводить в миллиметрах или дюймах.

Тип в редакторе Форма Особые параметры
Flat Mill Концевая фреза с плоским торцом Диаметр и длины
Bull Mill Концевая фреза с радиусом при вершине Угловой радиус, не больше половины диаметра
Ball Mill Шаровая фреза Радиус сферы автоматически равен половине диаметра
Taper Ball Mill Коническая фреза со сферическим концом Диаметр сферического конца и угол конусности
Face Mill Торцевая фреза Диаметр хвостовика меньше диаметра головки
Slot Mill Грибковая фреза Диаметр хвостовика и длина режущей части
Chamfer Mill Фасочная фреза Диаметр площадки на конце и угол фаски
Drill Сверло Угол при вершине
Tap Метчик Диаметр и длины

Для торцевой и грибковой фрезы длина режущей части задаёт высоту головки. В старых записях с одной общей длиной редактор сохраняет отдельное поле высоты режущей части, пока раздельные длины не изменены.

Типы токарного инструмента — 9 вариантов

В токарном редакторе выберите категорию, направление обработки и доступный тип. OD означает наружную обработку, ID — внутреннюю, Face — торцевую. Список типов и положений вершины P зависит от выбранного направления.

Тип в редакторе Форма Параметры
Diamond 80 Ромбическая пластина 80° Радиус вершины, размер пластины, положение P
Diamond 35 Ромбическая пластина 35° Радиус вершины, размер пластины, положение P
Square Квадратная пластина Радиус вершины, размер пластины, положение P
Round Круглая пластина Диаметр пластины, радиус вершины, положение P
Triangle Треугольная пластина Радиус вершины, размер пластины, положение P
Groove Канавочный резец Ширина, радиус вершины, положение P; радиальная или торцевая геометрия канавки
Thread Резьбовой резец Размер пластины, угол профиля, ширина вершины EX, радиус скругления RC и положение P
Drill Сверло Диаметр, длина, угол при вершине
Tap Метчик Диаметр, длина, угол при вершине

Сохранённая библиотека и инструменты текущей программы — отдельные списки. Назначьте запись из библиотеки инструменту программы, чтобы использовать её геометрию; отредактированный инструмент программы можно сохранить в библиотеку для следующих работ. Предпросмотр помогает проверить форму и ориентацию до сохранения.

Настройки редактора
Настройки редактора и расчёта

ШАБЛОНЫ G-КОДА

Сниппеты

Редактируемые фрагменты программ, фрезерные и токарные циклы для FANUC, SINUMERIK и HEIDENHAIN iTNC 530.

Готовые фрагменты для вашей программы

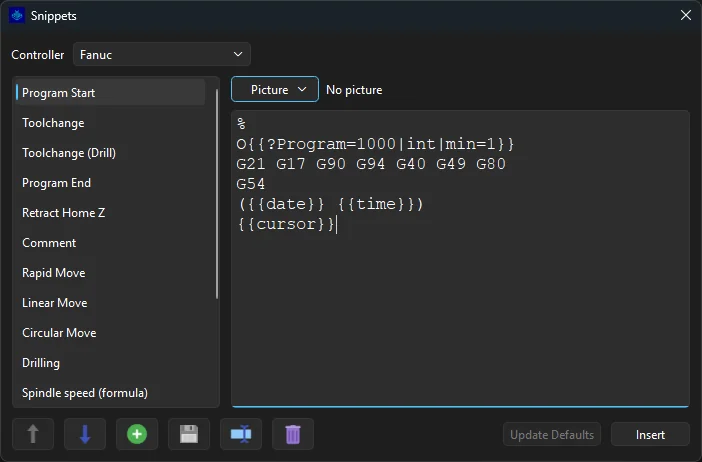
Выберите группу или найдите нужный шаблон по названию в панели «Сниппеты». Нажмите «Вставить», заполните поля — готовый фрагмент появится в программе. Всю вставку можно отменить одним действием.

Кнопка «Редактировать» открывает библиотеку шаблонов. В ней можно изменять готовые фрагменты, создавать свои и добавлять поясняющие схемы. Шаблоны для разных стоек хранятся отдельно.

Выбор стойки и редактирование шаблона G-кода
Шаблоны G-кода

РАСЧЁТ КООРДИНАТ И ТРАЕКТОРИЙ

Генераторы отверстий и карманов

Просматривайте координаты отверстий и траектории карманов, меняйте размеры и вставляйте результат в редактор.

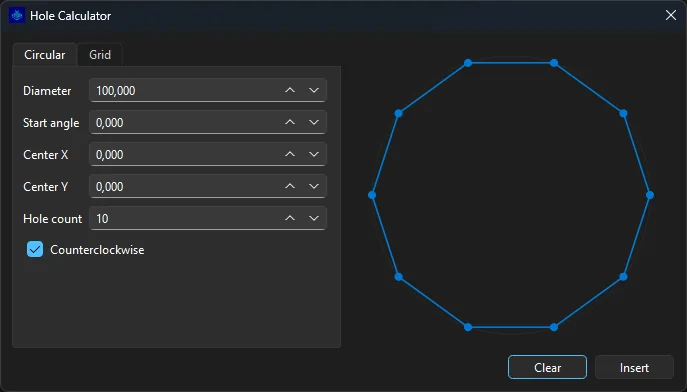
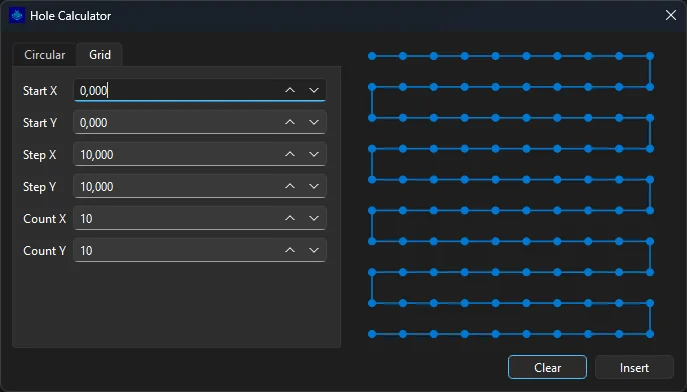
Схемы отверстий

Отверстия по окружности или прямоугольной сетке. Задайте центр, шаг и количество перед вставкой координат. Лимит — 20 000 точек; для сетки проверяется произведение количеств по X и Y. При превышении кнопка вставки отключается с пояснением во всплывающей подсказке.

Отверстия по окружности
Прямоугольная сетка отверстий

Траектории карманов

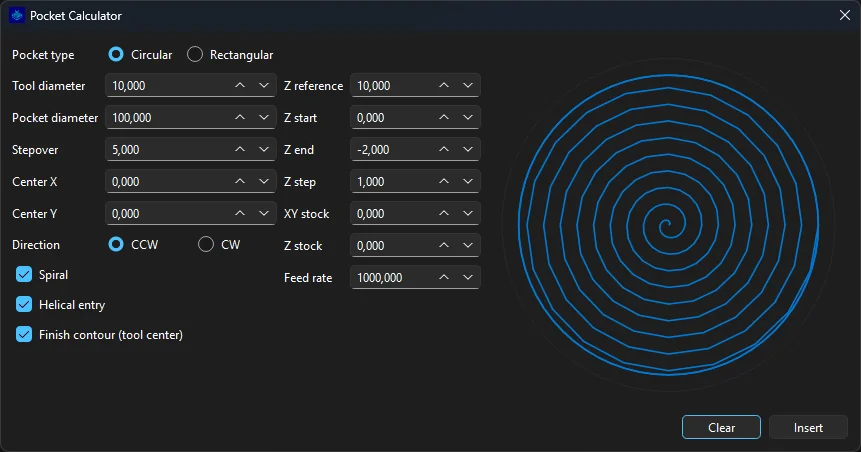
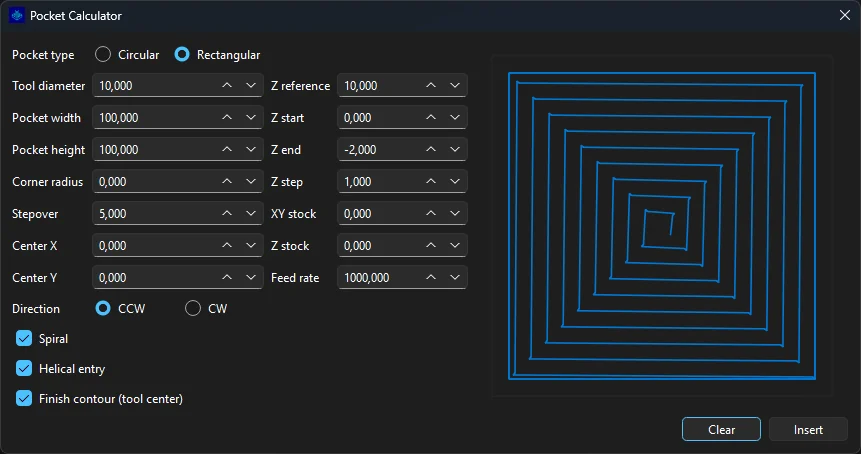
Круглые и прямоугольные карманы с шагами по глубине, поперечной подачей и параметрами входа. Изменения сразу видны в предварительном просмотре.

Круглый карман
Круглый карман
Прямоугольный карман

ЕДИНОЕ РАСЧЁТНОЕ ЯДРО

Расчёт траектории управляющей программы

3D-визуализация, пошаговый просмотр, статистика и экспорт используют общие результаты расчёта траектории. Интерфейс и командная строка работают на одном ядре.

01

Выполнение управляющей программы

Расчёт траектории с учётом переменных, циклов, подпрограмм и систем координат в выбранном диалекте.

02

Диагностика управляющей программы

Статус выполнения, предупреждения, ошибки геометрии и неподдерживаемые команды. Диагностические сообщения привязаны к строкам управляющей программы.

03

Геометрия инструмента

Геометрия из библиотеки и настроек текущей программы используется для поддерживаемых видов коррекции, снятия материала при точении и трёхосевом фрезеровании.

ТОКЕНЫ И СОСТОЯНИЕ ПЕРЕМЕННЫХ

Проверяйте кадры и переменные разных стоек

Диагностика исходных строк и записанные значения переменных FANUC, SINUMERIK и HEIDENHAIN iTNC собраны в одном инспекторе.

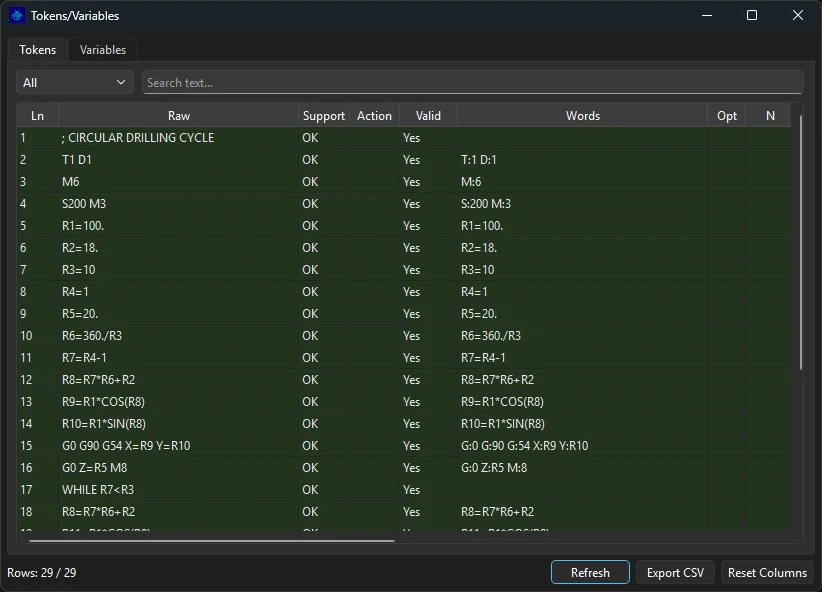
Таблица токенов с выражениями SINUMERIK R и диагностикой строк
Токены/Переменные: выражения SINUMERIK R

Находите нужные кадры

Откройте Функции ЧПУ → Токены/Переменные. Вкладка «Токены» показывает исходные строки, разобранные слова, статус поддержки и диагностику. Выбирайте «Все», «Предупреждения» или «Ошибки» и ищите текст, например T1 M6, без повторного расчёта программы. Счётчик внизу показывает число отфильтрованных строк; копирование и экспорт CSV учитывают фильтры.

Следите за значениями при воспроизведении

Вкладка «Переменные» читает готовые снимки выполнения для текущей позиции воспроизведения. Стойка, исходная строка и номер её выполнения определяют показанное состояние, в том числе при повторении кадров в циклах и подпрограммах. Просмотр значений и экспорт CSV не запускают программу заново. Для просмотра переменных после изменения исходника сначала обновите устаревший расчёт.

FANUC: #

Просматривайте номерные переменные Macro B, например #1 и #100, и именованные переменные вида #<NAME>. Поддерживаются токарное и фрезерное исполнение.

SINUMERIK: R

Просматривайте параметры стойки R1, R10 и записанные именованные скалярные переменные. Их обозначения сохраняются отдельно от переменных FANUC Macro B.

HEIDENHAIN iTNC: Q

Просматривайте параметры Klartext Q, QL и QR, записанные при исполнении, с обозначениями самой стойки.

Отсутствие ошибок в таблице токенов не гарантирует полного выполнения и корректной траектории. Проверяйте также статус расчёта и его диагностику.

NC И DXF

Экспорт программ и траекторий

Выбирайте NC или геометрию DXF. Сохраняйте исходный диалект в FULL или выводите результат расчёта траектории для поддерживаемой стойки в EXPANDED. Нормализация FULL для HEIDENHAIN и токарного SINUMERIK недоступна; для сохранения исходника используйте «Сохранить» или «Сохранить как».

Параметры экспорта

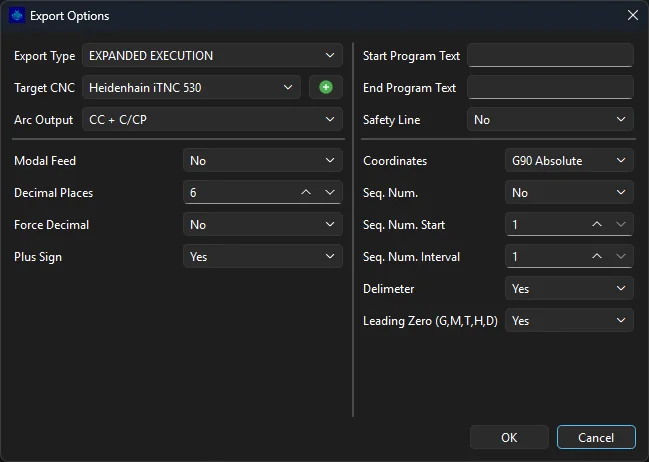
Выбирайте стойку, представление дуг, точность, нумерацию и обрамление программы. GUI, CLI и пакетный экспорт используют одинаковый расчёт и правила вывода.

В EXPANDED EXECUTION выберите встроенный или сохранённый пользовательский пост в Target CNC. Кнопка + импортирует готовый JSON-профиль для текущего типа станка, не меняя исходный файл.

Подробнее о конвертации стоек →
Настройки экспорта
Настройки экспорта

Постпроцессоры для вашей стойки

Доступны восемь встроенных постов экспорта:

  • Фрезерование: FANUC, SINUMERIK 840D (G290), SINUMERIK 840D ISO-M (G291) и HEIDENHAIN iTNC 530 Klartext.
  • Многоосевое фрезерование: FANUC и SINUMERIK 840D.
  • Токарная обработка: FANUC lathe A и FANUC lathe B.

Пост Heidenhain выводит BEGIN/END PGM, TOOL CALL, L/FMAX, CC с C/CP, CR и циклы сверления в EXPANDED.

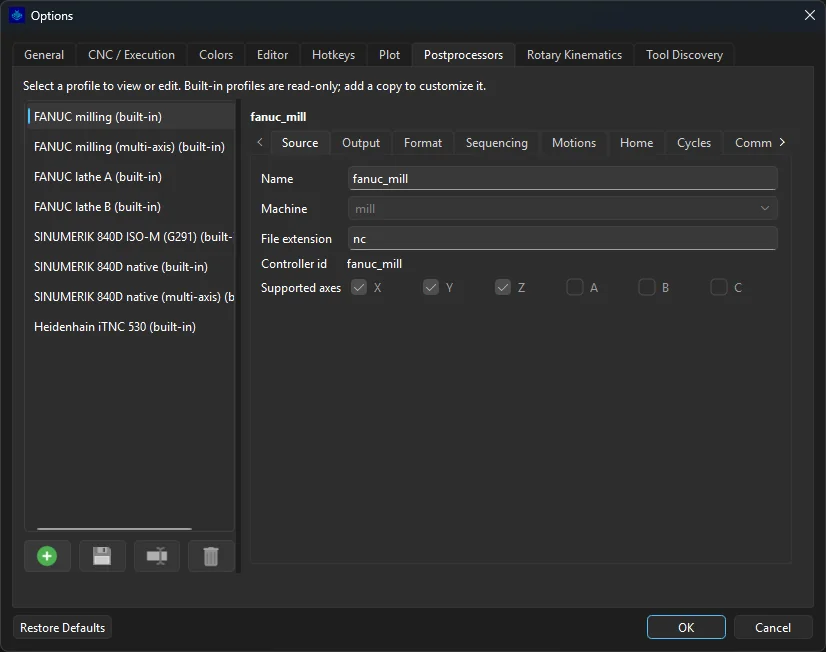
Настраивайте посты в «Настройки → Параметры → Постпроцессоры». Слева выбирается профиль, справа редактируются его параметры. Кнопки под списком создают копию, сохраняют, переименовывают и удаляют пользовательские профили; встроенные посты доступны только для чтения.

Сохраните новую копию кнопкой «Сохранить» или OK. Перед сохранением профиль проверяется; «Отмена» отбрасывает несохранённые правки. Пользовательские профили появляются в экспорте рядом со встроенными постами.

Библиотека постпроцессоров и встроенный редактор

Пятиосевой экспорт FANUC ↔ SINUMERIK экспериментальный. Ограничения компенсации, кинематики и проверки приведены в подробностях конвертации.

Статистика и HTML-отчёты

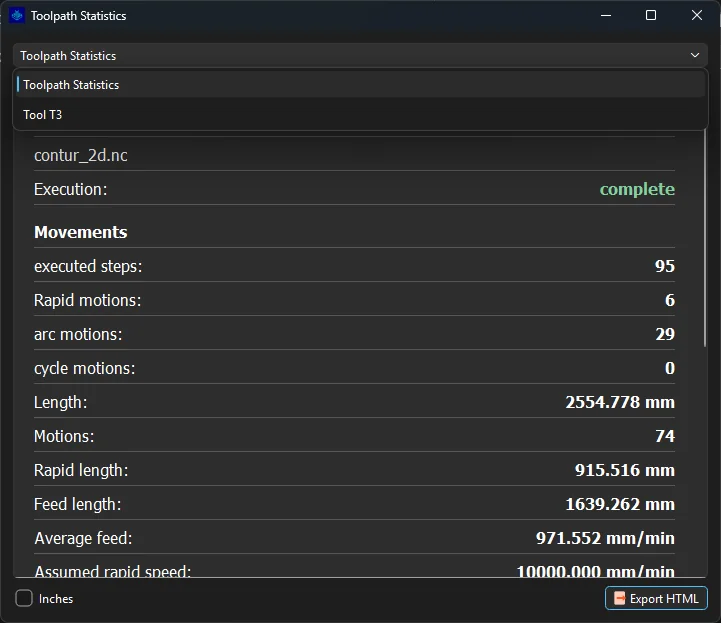
Посмотрите, какая часть программы исполнена, где перемещается каждый инструмент и сколько длины и расчётного времени приходится на рабочие и быстрые перемещения. Диалог статистики и CLI используют одинаковые расчёты.

Статистика программы и каждого инструмента

HTML-отчёт по управляющей программе

Длины, расчётное время и габариты с группировкой по инструментам. Открывайте отдельный HTML-отчёт в браузере.

Открыть пример отчёта ↗

Перемещения, время и габариты траектории

Таблицы по группам показывают количество перемещений, рабочую и быструю длину, расчётное время, среднюю подачу и границы XYZ. Статус различает полное исполнение, предупреждения и частичный или некорректный результат.

Данные каждого инструмента

Переключайтесь между всей программой и отдельным инструментом через список выбора. У каждого инструмента собственные длины, время и границы XYZ. Единицы отображения — миллиметры или дюймы.

Экспорт HTML-отчёта

Сохраните HTML из диалога статистики или CLI. Автономный отчёт содержит все инструменты и статичную SVG-проекцию траектории: XY для фрезерования, XZ для токарной обработки. Он открывается в браузере без установки программы.

Анализ одной программы

Получите HTML-отчёт и подробный JSON за один запуск. Для фрезерных FANUC-файлов укажите --lang fanuc_mill, для токарных — fanuc_turn.

.\easy_gcode_plot_cli.exe analyze ".\programs\part.nc" --lang fanuc_mill `
  --html ".\reports\part.html" -o ".\reports\part.json"

В GUI откройте статистику, выберите инструмент или единицы и нажмите Export HTML. Экспортируемый отчёт всегда светлый; диалог следует основной теме приложения.

Пример рассчитан по plate_setup_complete.nc: 377 перемещений и 10 инструментов. Время — кинематическая оценка; выдержки, смена инструмента и ускорение не учитываются.

Пакетный анализ и экспорт

Обработайте папку одной командой вместо открытия каждой УП вручную. Соберите диагностику в таблицу, подготовьте отчёты для коллег или экспортируйте целое дерево программ.

Открытие CLI из GUI

Файл → Открыть в CLI (Ctrl+Alt+T) открывает отдельный терминал для сохранённой УП. Цветной стартовый экран показывает справку и короткие примеры анализа папки и пакетного экспорта DXF. Команды запускаются только после ввода. Опции → Общие → Терминал CLI задаёт терминал или автоматический поиск.

NC

FULL нормализует исходные кадры по карте исполнения и раскрывает Macro B, IF/GOTO, подпрограммы и токарные циклы G70–G76. EXPANDED — единый сериализатор разрешённого исполнения по настраиваемому JSON-профилю стойки. Все пользовательские параметры вывода остаются доступными для любой цели; профиль задаёт только синтаксис и значения по умолчанию.

DXF

Экспорт рассчитанной геометрии траектории в DXF.

Общее ядро без GUI

parse, trace, analyze и export работают с отдельными программами. batch анализирует папку, batch-export экспортирует её. Обе пакетные команды используют API одиночной обработки.

Команды CLI, конвертация стоек и ограничения экспорта

Конвертация через постпроцессор

Выберите EXPANDED EXECUTION и целевую стойку. Геометрия и состояния ядра выводятся через JSON-профили fanuc_mill, fanuc_mill_multiaxis, fanuc_lathe_a, fanuc_lathe_b, sinumerik_iso, sinumerik_840d, sinumerik_840d_multiaxis и heidenhain_itnc530. Auto (source controller) подбирает профиль по источнику; для токарного SINUMERIK сейчас выбирается FANUC lathe A/B. Внешний профиль выбирается параметром --post-profile path/to/post.json.

Профиль цели задаёт синтаксис, обязательные кадры, возможности и значения по умолчанию. Пользовательские параметры форматирования — координаты G90/G91, номера кадров, разделитель, ведущий ноль, модальная подача, десятичных знаков, десятичная точка и знак плюс, вывод дуг и начало/конец программы — соблюдаются для целей FANUC и SINUMERIK; значение профиля применяется только когда пользователь его не задал. Циклы и переменные раскрыты в геометрию; обычные траектории используют G54 с нулевыми смещениями. Поддерживаемые программы с наклонными плоскостями сохраняют G54–G59 и требуют таких же смещений на цели. Поддерживаемые операции сверления и нарезания резьбы выводятся через шаблоны циклов выбранного поста. Трёхосевые посты отклоняют rotary/TCP-геометрию; многоосевые реконструируют настроенное индексирование A/B/C, проверенное непрерывное движение стола C и поддерживаемый TCP наклонных столов AC/BC. Экспериментальная конвертация индексированных AC/BC реконструирует поддерживаемые фреймы G68.2/G53.1 и CYCLE800 через встроенные многоосевые посты. Остальные случаи индексирования вокруг смещённой WCS и непроверенные изменения геометрии остаются неподдерживаемыми.

Пятиосевая конвертация FANUC ↔ SINUMERIK экспериментальна, может содержать ошибки и применяется исключительно на свой страх и риск. Успешный экспорт и отсутствие ошибок в Tokens не гарантируют безопасную обработку. Перед запуском на станке независимо проверьте стойку и пост, кинематику, WCS, номера инструментов и коррекцию длины, компенсацию, ветви поворотных осей, подводы и отводы; проверьте результат в симуляции станка и выполните контролируемый холостой прогон. OEM-траектории отвода CYCLE800 не моделируются.

Радиусная коррекция G41/G42: EXPANDED не выводит команды G41/G42; встроенные фрезерные посты выводят G40. Перед пятиосевой конвертацией отключите коррекцию в Options, чтобы избежать ошибок расчёта коррекции и экспорта. При отключённой коррекции экспортируется контур без радиусной компенсации, а не скорректированная траектория центра инструмента; результат обработки нужно проверять независимо. Это указание относится к радиусной коррекции, а не к коррекции длины H/D. Корректность пятиосевой конвертации со включённой радиусной коррекцией не гарантируется.

Настройки → Параметры → Общие → 840D Extended cycles выбирает интерфейс циклов стойки: включён — Siemens 03/2009, выключен — классический 01/2008. В CLI сохраняется --sinumerik-cycles classic|sl; этот выбор не включает неподдерживаемые операции циклов.

format.words в профиле управляет порядком и обязательностью вывода слов кадра. У каждого токена (motion, X, Y, Z, A, B, C, I, J, K, R) есть order и флаг required, а также необязательные decimals/sign. required заставляет выводить адрес при наличии resolved value; motion.required=false делает код движения модальным. Ось допустима только если объявлена в supports.axes, а F исключён, поскольку подачей управляет Modal Feed.

FULL сохраняет диалект и обычные исходные кадры, раскрывая только зависящие от потока FANUC Macro B / IF/GOTO / подпрограммы и токарные G70–G76, когда это нужно для безопасной нормализации. Поддерживаемые выражения языка стойки SINUMERIK и поток WHILE/GOTO/IF сохраняются; переходы языка стойки сохраняют числовые метки и запрещают перенумерацию кадров. EXPANDED выводит рассчитанную геометрию траектории, но экспорт CSS требует достоверной опорной оси. DXF записывает геометрию движений независимо от NC-постформатирования.

.\easy_gcode_plot_cli.exe export fanuc_part.nc --lang fanuc_mill --mode expanded --post-profile app\gcode\export\posts\sinumerik_iso.json -o iso_part.mpf
.\easy_gcode_plot_cli.exe export native_part.mpf --lang fanuc_mill --mode expanded --post-profile app\gcode\export\posts\fanuc_mill.json -o fanuc_part.nc

Для прямого сравнения сгенерированного NC с эталоном UTF-8 добавьте --compare-with expected.mpf. Коды завершения: 0 — совпадение, 1 — расхождение с unified diff в stdout, 2 — ошибка. Различия LF/CRLF игнорируются; пробелы, комментарии и завершающий перевод строки сравниваются. Эталон защищён от перезаписи.

.\easy_gcode_plot_cli.exe export source.nc --lang fanuc_mill --post-profile sinumerik_840d -o actual.mpf --compare-with expected.mpf

Анализ папки и сбор отчётов

Команда обходит программы и подкаталоги, собирает ошибки и предупреждения исполнения и создаёт HTML-отчёт статистики для каждого файла. CSV помогает найти УП, требующие внимания; JSON содержит подробную диагностику.

.\easy_gcode_plot_cli.exe batch ".\programs\milling" --lang fanuc_mill `
  --html ".\reports\html" -o ".\reports"
  • reports/batch_report.csv — статусы, количества и диагностика по файлам для работы в таблице.
  • reports/batch_report.json — сводка и подробные результаты для дальнейшей обработки.
  • reports/html/…/part.nc.html — отдельный отчёт для каждой УП; подкаталоги и исходные расширения сохраняются.

Без --lang нативные токарные команды выбирают токарную обработку для MPF/SPF; остальные MPF/SPF и H выбирают фрезерование. Другие расширения по умолчанию выбирают токарную обработку. Для папки фрезерных FANUC-программ явно укажите --lang fanuc_mill.

Экспорт папки с сохранением структуры

Примените одинаковые параметры к каждой УП: EXPANDED NC, нормализацию исходника FULL или DXF. Результаты записываются в отдельную папку с прежней структурой подкаталогов.

.\easy_gcode_plot_cli.exe batch-export ".\programs\milling" --lang fanuc_mill `
  --mode expanded -o ".\exported"

Для траекторий в DXF добавьте --format dxf. Для сохранения исходной структуры используйте --mode full, для постпроцессинга под стойку — --mode expanded --post-profile ....

  • Экспортированные NC или DXF повторяют структуру входного каталога.
  • batch_export_report.csv и batch_export_report.json фиксируют пути результатов, статусы, диагностику и фактические параметры экспорта.
  • Ошибка отдельного файла попадает в отчёт; обработка остальных программ продолжается.

Выходная папка должна находиться вне входного дерева. Выбирайте тип обработки и поддерживаемую цель для папки; неподдерживаемая конвертация отмечается ошибкой, а не молча изменяет программу. Четыре поставляемых сценария конвертации покрыты семантическим регрессионным тестом: успешно экспортированные программы повторно исполняются, и их сигнатура траектории сравнивается с исходной.

Поиск файлов, кодировки и rotary-профили

--extensions .nc,.mpf,.spf ограничивает расширения; --top-level-only отключает поиск в подкаталогах. Для старых УП с кириллицей используйте --encoding cp1251.

--kinematics задаёт общий rotary-профиль, а --kinematics-map profiles.json позволяет назначить профили по относительным путям УП. Ограничения ЧПУ и геометрии те же, что при одиночной обработке.

Примеры используют Windows CLI. В Linux замените исполняемый файл на ./easy_gcode_plot_cli, сохранив аргументы.

Команды CLI и примеры →

Поддерживаемые команды и циклы

Изучайте поддержку команд по стойкам. Точные ограничения параметров и диагностика приведены в FAQ.

Открыть справочник команд стоек

FANUC: токарная обработка — Type A / Type B

FANUC Turning Type A / Type B
Операция Type A Type B
Быстрый ход G00 G00
Линейное движение G01 G01
Дуга по часовой G02 G02
Дуга против часовой G03 G03
Выдержка G04 G04
Нарезание резьбы G32 G33
Система координат / ограничение шпинделя G50 G92
Чистовой цикл G70 G70
Черновое точение G71 G71
Черновая подрезка торца G72 G72
Повторение контура G73 G73
Сверление торца G74 G74
Канавки OD/ID G75 G75
Многопроходная резьба G76 G76
Простой цикл точения G90 G77
Простой резьбовой цикл G92 G78
Простой цикл торцевания G94 G79
Подача в минуту G98 G94
Подача на оборот G99 G95
Токарные циклы
Type A Type B Назначение в ядре
G70 G70 Чистовой контур P-Q
G71 G71 Продольная обдирка
G72 G72 Торцевая обдирка
G73 G73 Обдирка повторением шаблона
G74 G74 Сверление/прорезка торца с периодическим выводом по Z
G75 G75 Сверление/прорезка по X с периодическим выводом
G76 G76 Двухстрочная многопроходная резьба
G83 G83 Осевое сверление с периодическим выводом
G84 G84 Осевое нарезание резьбы метчиком
G90 G77 Модальный цикл продольного точения
G92 G78 Модальный цикл резьбы
G94 G79 Модальный цикл торцевой обработки
Поведение циклов
Цикл Описание
G70

G70 P... Q... строит указанный чистовой контур и подходит к нему из фактической позиции вызова G70.

Чистовой путь основан на номинальном профиле P-Q, а не на профиле со смещением обдирки, используемом G71/G72/G73.

Если активна компенсация радиуса при вершине резца и может быть проверена, чистовой контур использует компенсированный профиль.

После группы чистовой обработки цикл возвращается в сохранённую позицию вызова, используя детерминированный порядок возврата точения проекта.

G71

Моделируется обычная двухстрочная форма FANUC:

G71 U... R...
G71 P... Q... U... W... F...

Первая строка фиксирует глубину обдирки и отвод. Вторая строка задаёт профиль P-Q, припуски на чистовую обработку и подачу. После последнего прохода по контуру выполняется отскок по R, возврат по Z, затем по X к началу цикла. Припуск и проходы Type I сохраняют аналитическую геометрию дуг. Для обдирки используются настроенные радиус носика и ориентация вершины инструмента; без таблицы инструментов рассчитывается номинальная геометрия.

G72

G72 использует ту же инфраструктуру профиля P-Q, что и G71, но выполняет торцевую обдирку в плоскостях Z.

Типичная двухстрочная форма:

G72 W... R...
G72 P... Q... U... W... F...

Первая строка фиксирует осевую глубину и отвод. Вторая строка ссылается на профиль и припуски на чистовую обработку.

G73

G73 реализован как повторяющиеся смещённые копии профиля обдирки.

Первая строка фиксирует общее смещение шаблона U/W и количество проходов R. Вторая строка задаёт P/Q, припуски на чистовую обработку и подачу.

Знаки запрограммированных U/W сохраняются. Цикл не выводит направление смещения из того, как инструмент случайно подошёл к контуру.

G74

G74 поддерживает поведение периодического вывода по Z и повторение в стиле прорезки торца.

Первый блок, содержащий только R, может установить расстояние отвода. Исполняющий блок может использовать X/U и Z/W плюс параметры P/Q/R/F.

Если целевое значение X не задано, G74 может работать как сверление по Z в стиле периодического вывода на текущем X.

Когда запрашивается повторение по X, P управляет шагом X, а Q управляет глубиной периодического вывода по Z. Цикл возвращается к сохранённому началу, используя явный порядок возврата сначала по Z.

G75

G75 выполняет периодический вывод/радиальную прорезку по X.

P управляет радиальным шагом периодического вывода. Q может повторять канавки вдоль Z. Если Q опущен, запрограммированный Z/W выбирает одно место канавки, а не рассматривается как недопустимое повторение с нулевым шагом.

Значение R из установочного блока управляет расстоянием отвода, а значение R исполняющего блока обрабатывается как припуск по дну, где применимо.

G76

Моделируемая форма — двухстрочный G76 в стиле FANUC:

G76 P...... Q... R...
G76 X... Z... P... Q... R... F...

Первый блок хранит:

  • упакованные управляющие цифры P;
  • минимальное радиальное приращение Q;
  • необязательный припуск на чистовую обработку R.

Второй блок задаёт:

  • конечный X резьбы;
  • конечный Z;
  • высоту резьбы P;
  • первый рез Q;
  • необязательную конусность R;
  • шаг F.
G83

G83 — осевой цикл сверления по Z.

  • Если задан Q, генерируются периодические выводы по Z.
  • Если Q отсутствует, ядро не выдумывает глубину периодического вывода; оно выдаёт один ход подачи на глубину и ускоренный возврат.
  • Необязательное позиционирование по X обрабатывается перед осевым ходом и восстанавливается после.
G84

G84 — осевой цикл нарезания резьбы метчиком. Ход вниз и возврат являются синхронизированными движениями подачи; возврат не представлен как ускоренное перемещение.

G90

Да. G90 устанавливает цикл продольного прямоугольного точения. Последующие блоки только с X/U могут продолжать активный цикл на новых диаметрах до отмены другим явным кодом движения/цикла.

G92

Пример:

G92 X18 Z-10 F1.5
X17.5
X17.0

Начальный G92 устанавливает конец резьбы и шаг. Последующие блоки только с X/U продолжают активный цикл G92 с новыми глубинами до отмены другим явным режимом движения/цикла.

Каждый проход раскрывается в примитивы подхода, синхронизированного продольного резания, отвода и возврата.

G94

Да. G94 устанавливает цикл торцевой прямоугольной обработки. Последующие блоки только с Z/W могут продолжать активный цикл на новых положениях торца до отмены.

G71 Type II поддерживает профили с карманами с учётом ограничений. G72 Type II отклоняет несколько раздельных участков в одной плоскости торцевания (UNSUPPORTED_G72_TYPE_II_SPANS). G76 поддерживает углы инструмента 0°, 29°, 30°, 55°, 60° и 80°; остальные вызывают UNSUPPORTED_G76_TOOL_ANGLE.

Параметры и ограничения в FAQ →

FANUC: фрезерование

Фрезерные G-функции
G-код Функция в ядре
G00 Быстрое позиционирование
G01 Линейная интерполяция
G02 / G03 Круговая интерполяция по / против часовой стрелки
G04 Сигнал выдержки времени без перемещения
G10 Программирование смещений WCS (L2, L20)
G15 / G16 Отмена / включение полярных координат
G17 / G18 / G19 Выбор плоскости XY / XZ / YZ
G20 / G21 Входные единицы: дюймы / миллиметры
G28 Возврат в заданную опорную точку
G40 / G41 / G42 Отмена / левая / правая компенсация радиуса фрезы
G43 / G49 Учитывают / отменяют состояние коррекции длины; G43 не применяет H к траектории
G43.4 TCP-перемещения G0/G1/G2/G3 на наклонных столах AC/BC, включая декартовы дуги с поворотом; сочетание с G68.2 не поддерживается
G50 / G51 Отмена / включение масштабирования координат
G52 Локальное смещение координат
G53 Немодальное движение в координатах станка
G54–G59 Выбор рабочей системы координат
G54.1 P1–P99 Разбирается и выбирается; в GUI нет настройки смещения, поэтому оно нулевое, если программа не задаёт его через G10 L20
G65 Вызов программы Macro B; выражения поддерживают побитовые AND/OR/XOR и LN/EXP
G68 / G69 Включение / отмена поворота координат
G68.2 / G53.1 Наклонная рабочая плоскость / ориентация оси инструмента (3+2, fanuc_mill с двухосевой кинематикой стол-стол, голова-голова или голова-стол)
G73 Цикл высокоскоростного сверления с периодическим выводом
G74 / G84 Q Левая резьба и синхронное дробление резьбы. Параметры ядра milling_tapping_retract_distance и milling_tapping_full_retract моделируют настройки 5213/5200.
G76 / G87 Тонкое/обратное растачивание с отводом Q и ориентированным остановом. milling_boring_shift_direction задаёт направление параметра 5101; по умолчанию логическая модель использует -X.
G89 / G92.1 Растачивание с выдержкой и выходом на подаче / восстановление системы координат без физического движения.
G80 Отмена постоянного цикла
G81 Цикл сверления
G82 Цикл сверления с выдержкой
G83 Цикл сверления с полным выводом
G84 Цикл нарезания резьбы метчиком
G85 Цикл растачивания с возвратом на подаче
G86 Цикл растачивания с сигналом остановки шпинделя
G90 / G91 Абсолютное / инкрементальное программирование
G93 Обратная подача по времени: 1/F минуты на кадр подачи. При переключении G93/G94/G95 задайте новое положительное F; циклы и коррекция радиуса под G93 не поддержаны.
G94 / G95 Подача в минуту / на оборот
G98 / G99 Возврат на исходную плоскость / плоскость R в постоянном цикле
Фрезерные M-функции
M-код Функция в ядре
M00 / M01 Сигнал остановки / необязательной остановки; расчёт траектории продолжается
M02 / M30 Завершение программы
M03 / M04 / M05 Сигналы вращения шпинделя по / против часовой стрелки / остановки
M06 Событие смены выбранного инструмента T
M07 Распознаётся; действие для конкретной системы охлаждения не моделируется
M08 / M09 Сигналы включения / выключения охлаждения
M19 Сигнал ориентации шпинделя; S в этом блоке задаёт угол, а не обороты
M29 Подготовка жёсткого резьбонарезания; S в этом блоке задаёт обороты для следующего G84
M98 / M99 Вызов подпрограммы / возврат из неё
Неизвестные вспомогательные M-коды Неблокирующие предупреждения; движения и известные команды в смешанных кадрах выполняются.
Поведение фрезерных циклов
Команда Описание
G73 / G83

G73 — высокоскоростное сверление с периодическим выводом с коротким промежуточным отводом. G83 возвращается на R и быстро подходит с зазором d над предыдущей глубиной, не выше R, затем продолжает на подаче. Параметр ядра milling_g83_clearance задаёт d в миллиметрах; значение по умолчанию 1,0 мм — допущение модели, а не считанная настройка контроллера. Меняются длина движения на подаче и статистика времени. Токарный G83 и нативный CYCLE83 сохраняют прежнее поведение.

G82

G82 включает свою семантику выдержки, но выдержка сама по себе не создаёт пространственной геометрии.

G84

Нарезание резьбы G84 возвращается с глубины как синхронизированное движение подачи, а не как ускоренное перемещение.

G86

Цикл моделирует семантику остановки шпинделя вместе со своим поведением сверления/возврата.

G98 / G99

Для циклов фрезерования G98/G99 выбирают поведение возврата цикла. Это не значения режима подачи точения G98/G99.

Параметры и ограничения в FAQ →

SINUMERIK 840D ISO-M — G291

SINUMERIK ISO-M
Функция ISO-M Поддержка и ограничения
G290 / G291 Отдельные кадры переключают режим SINUMERIK / ISO-M. Выполнение MPF/SPF начинается в режиме SINUMERIK.
XYZ / G90 / G91 Трёхосевые перемещения, включая приращения. Поворотные оси и TCP не поддерживаются.
G2 / G3 / IJK Режимы ISO-M (G291) и SINUMERIK (G290) используют относительные IJK. В режиме G290 абсолютный центр задаётся явно через I=AC(...), J=AC(...), K=AC(...); G90/G91 управляет конечными точками.
G54 P1–P48 Расширенные рабочие смещения. G54.1 в исходной программе и другие дробные G-коды отклоняются.
G50 / G51 Масштабирование координат; G51 использует коэффициент P/1000.
G68 / G69 Отдельный кадр 2D-поворота при G90, координаты центра в активной плоскости и R. Формы с I/J/K, приращением угла и 3D-вектором отклоняются.
Циклы и единицы В пределах ISO-M поддерживаются общие целочисленные фрезерные G-коды, выбор единиц, системы координат и отдельные стандартные циклы.
Неизвестные вспомогательные M-коды Неблокирующие предупреждения, в том числе в кадрах с движением. M98 здесь не вызывает подпрограмму FANUC; M99 остаётся неподдерживаемым. M2/M30 завершают программу.
Macro B / ISO-T Поток управления Macro B не поддерживается. В токарном режиме доступно ограниченное подмножество движений и резьбы ISO-T; токарные ISO-циклы не поддержаны. Неподдерживаемые ISO-функции вызывают диагностику.

Параметры и ограничения в FAQ →

SINUMERIK 840D — режим G290

Поддерживаются токарные программы MPF/SPF в плоскости XZ: DIAMON/DIAMOF/DIAM90, G33, шпиндель/CSS с LIMS, WCS, ограниченные варианты CYCLE93/95/97 и сверление по центру. Отдельные команды G290/G291 переключают режим SINUMERIK и ISO-T при токарной обработке. См. возможности и ограничения токарной обработки. Нормализация FULL и выходной пост Siemens для токарной обработки не реализованы.

CYCLE95 рассчитывается по номинальному контуру; автоматическая коррекция ненулевого радиуса вершины не проверена. Завершение расчёта не подтверждает эквивалентность стойке. Припуски и планирование проходов требуют независимой проверки с известным инструментом; другой бэкплоттер не является нормативным эталоном Siemens. Таблица ниже описывает поддержку команд во фрезерном режиме G290; при токарной обработке действуют другие ограничения.

SINUMERIK 840D (G290)
Команды языка стойки Текущее поведение
G0/G1, G2/G3, G17/G18/G19, CR= Позиционирование XYZ и дуги в выбранной плоскости; отрицательный CR задаёт большую дугу
G90/G91, G54–G59, G70/G71/G700/G710 Абсолютные/приращённые координаты, рабочие смещения и метрические единицы
G60 / G64 Точный останов / непрерывное движение принимаются как метаданные; разгон, время останова и сглаживание не моделируются.
G93 / G94 / G95 Обратная подача по времени / в минуту / на оборот. G93 задаёт 1/F минуты на движение подачи; при переключении режима задайте новое положительное F. Циклы и коррекция под G93 не поддержаны.
G500 Модально отключает рабочее смещение до следующего G54–G59. Координаты пересчитываются без движения. По умолчанию G500 и базовый фрейм нулевые; API wcs_offsets[500] позволяет задать смещение. OEM-повороты базового фрейма, отражения и масштабирование не моделируются.
DIAMON / DIAMOF / DIAM90 Распознаются с предупреждением; исполнитель продолжает расчёт всех координат в семантике DIAMOF. Диаметрическое программирование не моделируется.
CHR / RND Немодальные фаски и скругления между непрерывными плоскими G1 до коррекции инструмента. Фиксированный поворот и наклон рабочей плоскости учитываются в локальных координатах. Сам выбранный профиль не меняет трёхосевой контур.
CHF / RNDM / FRC / FRCM Распознаются с предупреждением без изменения геометрии или подачи. Модальное скругление и подача на переходах не моделируются; RNDM=0 распознаётся без геометрического эффекта. Отчёты сохраняют предупреждения; экспорт рассчитанной NC-программы отклоняется.
G40/G41/G42 Моделируемая радиусная компенсация по настроенному инструменту при выключенном TCP. G41/G42 при активном TRAORI не реализованы: выполнение останавливается с UNSUPPORTED_TCP_CUTTER_COMPENSATION.
T, M6, D0..D12, S, базовые M-команды Смена инструмента, выбор/отмена моделируемой режущей кромки, сигналы шпинделя и СОЖ; таблицы коррекций контроллера не моделируются
G0 SUPA ... D0 Немодальное перемещение в машинных координатах; нулевые XYZ-адреса используют настроенную позицию возврата G28/SUPA в модели приложения, как FANUC G53. WCS и поворотный кадр определяют отображаемую позицию
Поддерживаются также настроенные оси A/B/C и блоки только с поворотными осями. SUPA задаёт абсолютные цели даже при G91.
G64, MSG(...), WORKPIECE(...), комментарии ; Метаданные и комментарии; сглаживание траектории и геометрия заготовки по этим объявлениям не рассчитываются
MCALL CYCLE81/82/83/84/85/86/87/89(...) Модальное сверление/нарезание резьбы по Z в G17/G40, запускаемое последующими кадрами XY; отдельный MCALL отменяет цикл
CYCLE81/82 Сверление и быстрый возврат, выдержка в секундах для CYCLE82; безопасная плоскость RFP + SDIS, возврат на RTP
CYCLE83 Первая глубина, уменьшение шага на заданную величину, минимальный шаг, дробление стружки/полный отвод и зазор повторного подхода в пределах реализованных параметров
CYCLE84 Правая/левая метрическая резьба в G94, включая VARI=1/2, DAM/VRT и выравнивание последних шагов. PIT задан явно; SST равен S, SST1 равен ему либо пропущен. Учитывается SDAC=3/4/5. Синхронный выход до RFP+SDIS, затем быстрый возврат до RTP.
CYCLE85/86/87/89 CYCLE85 учитывает отдельные подачи входа/выхода FFR/RFF; CYCLE89 выполняет вход и выход на подаче с выдержкой. CYCLE87 фиксирует останов шпинделя и оператора, затем быстрый выход. CYCLE86 строит ориентированный останов POSS и отвод по RPA/RPO/RPAP.
G2/G3 Две оси конечной точки задают локальную плоскость дуги; модальная G17/G18/G19 сохраняется для следующих кадров.
TRAORI / TRAFOOF GUI/CLI/kernel TCP через общие наклонные профили стола AC/BC; G0/G1/G2/G3 с настроенными числовыми поворотными осями
CYCLE800 GUI/CLI/kernel статические фреймы: режимы 57/54/39/27/30/45, ST0/1/200000/200001/220000/220001, DIR-1/0/1; сброс активного фрейма поддержан
TRANS / ATRANS / ROT / AROT / RPL= Программируемые жёсткие фреймы: замена/сброс или композиция в локальных осях с сохранением физической позиции инструмента. Поворот XYZ использует RPY (MD10600=1); RPL вращает в активной плоскости. FULL сохраняет команды; EXPANDED разрешает геометрию. Сочетание с активными TWP/TCP, полярным режимом, циклами и коррекцией радиуса отклоняется.
G505–G599 / G601 / G641 / G642 / G645 Предупреждения UNVERIFIED; зависящие от контроллера эффекты не моделируются.
Неизвестные вспомогательные M-коды Неблокирующие предупреждения; движения и известные команды в смешанных кадрах выполняются. M2/M30 завершают программу. Команды M17/M96/M97/M99 останавливают исполнение с диагностикой; M66/M98 предупреждают без вызова подпрограмм.
CIP / I1= / J1= / K1= Пространственная окружность через три точки, включая G90/G91 и AC/IC для промежуточной точки. Plot/Playback сохраняют окружность; EXPANDED выводит хорды G1 с заданным допуском линеаризации. Требуются фиксированный фрейм, G40 и отсутствие активного цикла.
DEF REAL / присваивания именованных скаляров Скалярные переменные с именами, начинающимися с подчёркивания, по умолчанию равны нулю. Поддержаны прямые присваивания чисел, R-параметров и скаляров. Массивы и составные присваивания именованным скалярам отклоняются; выражения R используют отдельное подмножество ниже.
I/J/K / AC(...) Обычные IJK задают смещения от начала дуги. AC явно задаёт абсолютный центр; допускается смешение адресов. Arc Type и автоопределение не переопределяют синтаксис SINUMERIK.
T="name" / M6 / T0 Имена инструментов чувствительны к регистру; M6 активирует выбранный инструмент, T0 с M6 выгружает его. Без заданной геометрии фрезы G41/G42 остаётся непроверенным.
D0..D12 при TRAORI Выбор режущей кромки сохраняет активное TCP-преобразование.
FNORM / COMPOF / SETMS(1) Обычная подача и отключение компрессора; поддержан только выбор главного шпинделя SETMS(1).
CYCLE832(...) Игнорируется без геометрии и событий отображения; принимается от нуля до трёх прямых аргументов.
CYCLE81(RTP,RFP,SDIS,DP) Принимается короткий вызов с четырьмя обязательными аргументами; DPR необязателен.
CYCLE800: 14/15/16 аргументов Поддержаны ST0/ST1 и старый вариант R_DATA; применяется выбранный профиль стола. OEM-траектория отвода не моделируется.
DC(...) Кратчайший подход к абсолютному поворотному углу для настроенных осей. Неоднозначный поворот ровно на 180 градусов отклоняется. Знаковые и многоборотные значения Fusion DC приводятся по модулю 360 для просмотра с предупреждением; это не подтверждает допустимость записи на контроллере.
Присваивания R / адресные и цикловые выражения Ограниченные + - * /, скобки, сравнения и SIN/COS/ABS/SQRT; тригонометрия в градусах. Состояние Siemens R отделено от переменных FANUC.
WHILE / ENDWHILE / GOTO / IF GOTO Вложенные циклы и переходы по числовым меткам N. Общие лимиты исполнения/итераций и отмена; ошибки потока останавливают исполнение с указанием исходной строки.
M19 Сигнал ориентации шпинделя без движения и изменения состояния шпинделя.
G96 / G961 / G97 / G971 CSS / CSS / RPM / RPM с подачей на оборот / в минуту / на оборот / в минуту. CSS сохраняет скорость резания; мгновенные RPM не вычисляются.
ANG / SCALE / ASCALE / MIRROR / AMIRROR Распознаются, но геометрия не моделируется; исполнение останавливается до движения.
POCKET3 / POCKET4 / CYCLE90 Classic 01/2008: черновая/чистовая обработка карманов и фрезерование внутренней/наружной резьбы. Требуются заданная фреза, G17/G40/G80, подача в минуту, отсутствие активного MCALL и TCP. Расширенные сигнатуры и варианты заготовок не поддержаны; совпадение проходов с траекториями реальной стойки не проверялось.
HOLES1 / HOLES2 Ряд/окружность, шесть аргументов: позиции вызывают активный поддерживаемый MCALL сверления в G17 без TCP. HOLES1 начинает с ближайшего конца ряда; пустой/нулевой INDA в HOLES2 даёт равномерный шаг.

GUI/CLI/kernel TRAORI/TRAFOOF поддерживает TCP на наклонных столах AC/BC, включая дуги с поворотом. Числовые A/B/C и прямые R-ссылки требуют подходящего профиля; поддержан инкрементальный IC. CYCLE800 строит матрицы Siemens через общий TWP core; OEM-траектории отвода не моделируются. G70/G71 выбирают длины в дюймах/мм, не меняя единицы подачи; G700/G710 меняют также единицы подачи, сохраняя числовое модальное F. G93 задаёт 1/F минуты на движение подачи, включая вращение под TCP; F должно быть положительным. При переключении G93/G94/G95 задайте новое F. Циклы и коррекция радиуса под G93 не поддержаны. ORI*, FGROUP, FL[], FGREF[], SPOS и CUT3D* принимаются с предупреждением: их эффекты не моделируются. SCALE/ASCALE, MIRROR/AMIRROR и ANG распознаются, но их геометрия не моделируется: исполнение останавливается. R-параметры поддерживают ограниченную арифметику, сравнения, скобки и SIN/COS/ABS/SQRT; тригонометрия использует градусы. WHILE/ENDWHILE допускает вложенные циклы, GOTO/IF GOTO используют числовые N-метки. Ошибки выражений, меток и циклов останавливают исполнение; действуют лимиты исполнения, итераций и отмена. GOTOF/GOTOB/GOTOC, RET и произвольные подпрограммы не поддержаны. M19 создаёт сигнал ориентации без движения и изменения состояния шпинделя. G96/G961 выбирают CSS с подачей на оборот/в минуту; G97/G971 выбирают RPM с соответствующей подачей. CSS хранит скорость резания без вычисления мгновенных RPM по фрезерной координате X. FULL сохраняет поддерживаемые команды и управляющую логику программы; EXPANDED выводит рассчитанную геометрию траектории, но отклоняет CSS без достоверной опорной оси. CYCLE84 поддерживает правую/левую метрическую резьбу и дробление/полный отвод. Разные скорости входа/выхода и табличные/технологические параметры пока не моделируются.

Параметры и ограничения в FAQ →

HEIDENHAIN iTNC 530 — программы на Klartext

Трёхосевое фрезерование, индексирование 3+2 и TCP столов AC/BC на Klartext в версии 2.9.7. Файлы .h/.H выбирают язык автоматически; iTNC-code позволяет выбрать его вручную. Неподдерживаемая операция останавливает расчёт с диагностикой исходного блока.

Команды и циклы HEIDENHAIN iTNC 530
Команды языка стойки Поддержка и ограничения
BEGIN/END PGM, MM/INCH, BLK FORM 0.1/0.2 Данные программы, единицы и границы заготовки.
L, IX/IY/IZ, F/FMAX/FAUTO, R0/RL/RR Линейные перемещения XYZ, приращения координат, подачи и плоская коррекция радиуса.
CC, C, CR, CT, DR+/DR− Центры окружностей, полные окружности, дуги по радиусу и касательные дуги.
LP, CP, PR/IPR/PA/IPA Полярное позиционирование, круговые и винтовые перемещения.
APPR/DEP LT/LN/CT/LCT Подход и отход от плоского контура по прямым и касательным дугам.
TOOL CALL, TOOL DEF, S/F Числовые, именованные и Q-инструменты; состояние шпинделя и подачи. Смещения DL/DR/DR2 не исполняются.
M0/M1/M2/M3/M4/M5/M6/M8/M9/M13/M14/M30 Логические остановы, сигналы шпинделя/СОЖ и завершение программы.
M91 Немодальные абсолютные машинные XYZ с настроенными WCS.
Q/QL/QR, FN 0–4/6/7, выражения Арифметика и тригонометрия с ограничениями исполнения; FN 6/7 используют градусы.
LBL, CALL LBL, REP, FN 9–12 Числовые и именованные метки, вызовы, повторы и условный GOTO.
CYCL DEF, CYCL CALL, M99 Сверление, растачивание и резьбонарезание: циклы 1/2, 200–209, 240/241 в поддерживаемых вариантах параметров; цикл 9 — выдержка. Цикл 32 сохраняет данные без моделирования сглаживания.
CYCL DEF 220/221 Циклы 220/221 вызывают ранее заданный цикл обработки в каждой точке окружности или прямоугольной сетки. Требуются явные Q-параметры и R0; дополнительный CYCL CALL не нужен.
CYCL DEF 251/252/262 Черновая/чистовая обработка прямоугольных и круглых карманов; фрезерование внутренней резьбы с аналитическими винтовыми дугами. Требуются XY/Z, R0, M3/M4 и геометрия фрезы. Винтовой/маятниковый черновой вход требует явный ANGLE инструмента. Неподдерживаемые варианты диагностируются; совпадение проходов с траекториями реальной стойки не проверялось.
Продолжения Q-параметров, Q208=MAX Параметры циклов учитываются в порядке исполнения; быстрый отвод MAX поддерживается для циклов 202/203. Q253 MAX/FMAX задаёт быстрое предварительное позиционирование в циклах 204/205/241/262.
Циклы 7/10 Смещение нуля адресами осей и плоский поворот XY (ROT); нули сбрасывают преобразование. Таблицы нулей и наклонные плоскости не поддерживаются.
Цикл 247, Q339=1..6 Выбор настроенных в приложении смещений G54–G59 с сохранением машинного положения. Другие номера не поддерживаются.
M140 MB distance / MAX Отвод идёт по физической машинной +Z с преобразованием через настроенную ориентацию стола. MAX использует Z из Home (G28) в WCS при включённой эмуляции Home, только в положительном направлении. Приближение сопровождается предупреждением и блокирует экспорт NC-траектории; физические пределы ходов станка не моделируются.
F0, необязательные / блоки F0 сохраняет геометрию с предупреждением. Необязательные блоки учитывают настройку Block Skip.
RND / CHF Плоские касательные скругления и фаски между прямыми до коррекции RL/RR, с подачей только на вставленном участке.
A/B/C, IA/IB/IC Индексирование требует подходящий настроенный профиль, даже при нулевых углах. Непрерывные поворотные перемещения L требуют активного TCP.
PLANE SPATIAL SPA/SPB/SPC, PLANE RESET STAY меняет систему координат; TURN решает ориентацию для двух поворотных осей. SEQ+/SEQ− выбирают ветвь наклона. MOVE и TABLE COORD не поддерживаются.
M128/M129, FUNCTION TCPM / RESET TCPM Управление расчётным положением вершины инструмента на столах AC/BC при сброшенной PLANE. Поддерживаемый вариант FUNCTION: F TCP AXIS POS PATHCTRL AXIS. В результатах расчёта сохраняются начальную и конечную ориентацию инструмента.
M126/M127, M94 Включение/отмена кратчайшего поворота и приведение отображаемых поворотных углов.
M120, U/V/W, смещения инструмента DL/DR/DR2 Не исполняются; неподдерживаемая операция останавливает расчёт с диагностикой исходного кадра. Физические длины центров поворота и полная симуляция столкновений станка не моделируются.
Сохранение исходника / EXPANDED / FULL Сохранение оставляет исходный текст. EXPANDED экспортирует поддерживаемую рассчитанную трёхосевую траекторию выбранным постпроцессором. Форматирование FULL для Klartext недоступно.

Проект для трёх стоек из milling/test_5ax доходит до M30 в FANUC, SINUMERIK и HEIDENHAIN с профилем 5ax_table_ac и Home Z=100. Тесты сравнивают 1182 нормализованных рабочих участка, дуги и направления инструмента с допуском координат 0,002 мм. GPU-снятие материала остаётся трёхосевым. Подробнее: покрытие iTNC и ограничения параметров.

ПОДРОБНОЕ СРАВНЕНИЕ

CIMCO Edit 8 и Easy G-Code Plot

Сравнение MDI, текстового Compare и команд FANUC Milling, FANUC Turning, SINUMERIK 840D и HEIDENHAIN iTNC 530. Актуально для версии 2.9.7. Указаны возможности, ограничения и источники данных.

Развернуть таблицу сравненияFANUC Mill · FANUC Lathe · 840D · iTNC 530

Обозначения: ✅ — подтверждённая функция в указанном объёме; ⚠️ — частичная поддержка / ограниченная семантика; ❌ — явно отсутствует; ? — точное поведение CIMCO Edit 8 не подтверждено. Отсутствие данных о поддержке функции не означает её отсутствие. «≈» — сопоставимо только в указанном объёме. Сравниваются редактор и Backplot CIMCO Edit 8, не CIMCO Edit 2022–2026 и не отдельная CIMCO Machine Simulation. Easy описан по рабочей версии 2.9.0. Обновление MDI/Compare относится к редактору; для строк команд стоек сохранены ранее указанные основания. Для CIMCO статусы по SINUMERIK и HEIDENHAIN, отсутствующие в руководстве, основаны на сравнительных заметках [N]. «Есть команда в фильтре» не означает правильное моделирование геометрии.

Версия на английском.

Новое в 2.9.0: запуск внешнего CLI

Файл → Открыть в CLI открывает отдельный терминал Windows/Linux для сохранённой УП с поддерживаемыми параметрами CLI текущего документа. Настройки панели инструментов Файл и горячих клавиш используют ту же команду. В опциях доступны путь к терминалу и автоматический поиск; терминал показывает команды DXF, конвертации и пакетной обработки. Запускается существующий CLI: встроенная консоль и второе ядро не создаются.

У каждой стойки своя библиотека шаблонов. Шаблоны поддерживают проверку параметров, подстановку данных из редактора, арифметику и тригонометрию в градусах. Команда «Вставить» открывает ввод параметров и прикреплённую схему, которую можно увеличить; отдельного предпросмотра текста нет. В библиотеке есть фрагменты программ и циклов, комментарии инструментов, расчёт оборотов и высоты вершины сверла, перевод миллиметров в дюймы и обратно. Команда «Изображение» позволяет прикреплять и удалять схемы. «Обновить стандартные» восстанавливает стандартные тексты и недостающие штатные схемы выбранной стойки, сохраняя пользовательские шаблоны и уже прикреплённые изображения. Описанные функции относятся к Easy G-Code Plot; оценки CIMCO остаются прежними.

Возможности 2.8.0: циклы стойки фрезерования

Ввод HEIDENHAIN выполняет ограниченные подмножества образцов 220/221, карманов 251/252 и резьбофрезерования 262. Ввод SINUMERIK выполняет классические циклы 01/2008 POCKET3/4, HOLES1/2 с поддерживаемым сверлением MCALL и CYCLE90. Требования к инструменту и неподдерживаемые варианты описаны в FAQ. Это возможности реализации; траектории проходов не сверялись с результатами расчёта на реальной стойке. Новых сравнительных измерений в CIMCO или возможностей вывода циклов это не означает.

Новое в 2.7.0: поддержка поворотных осей iTNC
  • Частичная поддержка токарных программ SINUMERIK в плоскости XZ и ISO-T, включая реализованные варианты CYCLE93/95/97. Номинальный расчёт CYCLE95 и предупреждение о непроверенной коррекции вершины не подтверждают эквивалентность стойке. DXF другого бэкплоттера — материал для сравнения, а не нормативный эталон Siemens. См. возможности и ограничения токарной обработки; новые оценки поддержки или точности CIMCO из этого не следуют.
  • Команды PLANE SPATIAL/RESET с STAY/TURN, выбором ветви SEQ, индексированием A/B/C и M128/M129 либо поддерживаемым вариантом FUNCTION TCPM на столах AC/BC. Непрерывные поворотные перемещения требуют кадров L и активного TCP.
  • Проект для трёх стоек доходит до M30 во всех трёх диалектах с 5ax_table_ac и Home Z=100. Тесты сравнивают 1182 нормализованных рабочих участка, дуги, подачи, инструменты и направления оси в начале/конце при допуске координат 0,002 мм. Это проверка эталонного проекта, а не любых постов или полной симуляции станка.
Новое в 2.6.0: поворот видов
  • Повернуть вид поворачивает Top/Front/Left вокруг осей модели X/Y/Z без повторного расчёта УП, сохраняя масштаб и камеру каждого документа. Команда доступна в меню «Вид», контекстном меню графика, настройке панелей и горячих клавиш; отключена для ISO/3D и токарной обработки. Сетка и линейка следуют координатным плоскостям и отключаются при произвольном наклоне.
Возможности документов и стоек из предыдущих версий
  • MDI и Compare появились в 2.4.0; поддержка программ HEIDENHAIN и трёхосевое исполнение — в 2.5.0; геометрия RND/CHF — в 2.6.0.
  • MDI позволяет держать несколько NC-программ в одном рабочем пространстве. При запуске открыт один пустой документ для фрезерной обработки. + / Файл → Новый, стрелка списка и × / Ctrl+W создают, выбирают и закрывают документы. Повторное открытие файла выбирает существующий буфер; открытие другого сохраняет непустые документы и несохранённые правки. «Закрыть все» и выход проверяют каждый изменённый документ с выбором сохранения, отказа или отмены.
  • Документ сохраняет текст и историю отмены изменений, курсор/выделение, кодировку, режим обработки, переопределения источника, инструменты программы, кэш расчёта, направление вида и позицию воспроизведения. Заготовка, STL-объекты и история STL также принадлежат документу. Общие Параметры, сохранённые библиотеки, WCS/Home и выбранная кинематика остаются настройками приложения; изменение общих параметров расчёта помечает старую траекторию неактивного документа как устаревшую при выборе. Перед переключением нужно завершить или отменить открытый диалог редактирования.
  • Функции ЧПУ → Сравнить (Compare) открывает две текстовые панели только для чтения, выбор файлов, регулируемый разделитель и синхронную вертикальную и горизонтальную прокрутку. Источники — текущие буферы MDI, включая несохранённый текст, или независимо выбранные файлы с диска через существующий механизм UTF-8/legacy-кодировок. Жёлтый отмечает изменённые строки, зелёный — добавленные, красный — удалённые; визуальные пустые строки выравнивают панели. Кнопка Refresh (Обновить) перечитывает выбранные файлы с диска и буферы MDI, не заменяя несохранённые документы. Доступны копирование и обе темы. Команда включена в Hotkeys и Customize Toolbars.
  • Compare в Easy выполняет обычный построчный diff: пробелы, номера кадров и комментарии учитываются, окончания CRLF/LF нормализуются. Редактирования/слияния, сохранения/печати diff-отчётов и сравнения семантики ЧПУ, геометрии или траекторий нет. Этим он отличается от настраиваемого File Compare в CIMCO; возможности ядра и экспорта не меняются.
  • Команды сгруппированы по рабочему процессу. Вид → Объекты STL открывает панель сцены; Функции ЧПУ → Токены/Переменные — инспектор. Настройки → Параметры содержит параметры редактора, графика, горячих клавиш, постов и профилей кинематики. «Настроить панели» восстанавливает компактный набор по умолчанию; сохранённый набор действует до явного сброса. Печать, кнопки буфера обмена/форматирования и калькуляторы включаются по желанию.
  • iTNC-code включает подсветку программ на Klartext. Для .h/.H подключены собственный неизменяемый AST и трёхосевое исполнение L/CC/C/CR/CT/LP/CP, APPR/DEP, инструментов, подачи, шпинделя, M91, Q-параметров, переходов по меткам и циклов сверления/растачивания/резьбы; цикл 32 сохраняется как метаданные сглаживания. RND/CHF строят геометрию программного контура до существующей коррекции RL/RR/R0. В 2.7.0 доступны индексирование с настроенной кинематикой, PLANE SPATIAL/RESET и M128/TCPM на столах AC/BC. Корректировки DL/DR/DR2, вспомогательные оси и M120 пока не исполняются. См. покрытие ввода iTNC в FAQ, пределы RND/CHF в FAQ и раздел 4 ниже. Покрытие поста экспорта Heidenhain описывается отдельно.
Редактор и работа с документами
ВозможностьCIMCO Edit 8Easy G-Code Plot 2.9.0Оценка
Несколько открытых программ / MDI✅ несколько окон файлов [C7]✅ независимые буферы и сцены документов; компактные кнопки без видимых вкладок [E]В обоих есть работа с несколькими программами; организация окон различается
Сравнение текстов рядом✅ две панели и цветные отличия [C7]✅ выровненный построчный diff только для чтения; три цвета и синхронная прокрутка [E]≈ по наличию функции; настройки сравнения различаются
Несохранённые буферы и файлы с диска? работа с несохранёнными документами здесь не проверялась✅ актуальный текст MDI или независимые снимки файлов с диска; без замены документа [E]Поведение Easy проверяется регрессиями
Игнорирование форматирования и категорий текста✅ настройки игнорирования номеров кадров, пробелов, комментариев, регистра и записи чисел [C9]❌ таких фильтров нет; обычный diff с нормализацией окончаний строк [E]В CIMCO больше фильтров сравнения
Редактирование / синхронизация отличий✅ документированы режимы редактирования и синхронизация отличий [C9]❌ только чтение; без слияния и синхронизации исходного текста [E]Разный объём функций; синхронная прокрутка не является слиянием
Печать отчёта сравнения✅ печать рядом / только отличий [C8, C9]❌ печати и сохранения diff-отчёта нет [E]Это отдельная функция от существующего экспорта ЧПУ и печати графика в Easy
Фильтры токенов и диагностики? сопоставимый процесс V8 здесь не подтверждён✅ Все/Предупреждения/Ошибки, счётчик показано/всего и поиск без учёта регистра; копирование и CSV учитывают фильтр. Открытие/обновление использует готовый актуальный результат [E]Работа с Tokens; фильтр не запускает расчёт; отсутствующий/устаревший результат требует анализа
Отсутствующий/несовместимый поворотный профиль? сопоставимое уведомление здесь не подтверждено✅ постоянное уведомление над графиком: найденные оси и строка, выбор профиля и переход к кадру; нулевые углы тоже учитываются [E]Поворотное фрезерование; устройство станка не определяется по буквам осей
Инспектор переменных стойки? сопоставимое покрытие снимков здесь не подтверждено✅ Variables: номерные/именованные FANUC, R/именованные SINUMERIK и Q/QL/QR HEIDENHAIN; язык, строка и исполнение, числовая сортировка и CSV [E]Сохранённые переменные; воспроизведение читает готовые снимки

Реализация и регрессии: MDI, проверки MDI, Compare, диалог Designer, проверки Compare, Hotkeys, настройка панелей.

Возможности Backplot в текущей версии
  • Контакт инструмента с заготовкой на G0 отображается в обоих режимах. Фрезерная GPU-модель сохраняет отметку повреждения в сетке высот; токарная отмечает пересечение с оставшимся материалом без его удаления на G0, восстанавливает отметки при перемотке и обрезает их последующим резанием. Державки, приспособления и узлы станка эти модели не проверяют.
  • Во вкладке Настройки → Параметры → Кинематика вращения доступны 24 встроенные конфигурации только для чтения, именованные пользовательские копии, принадлежность столу/голове, направления осей, порядок шарниров и видимость. Необязательные парные Min/Max дают предупреждение на строке источника без остановки; они не меняют геометрию, нормализацию углов или выбор обратного решения.
  • Фрезерный выбор траектории в 3D выбирает линии и дуги с учётом глубины камеры, синхронизирует редактор и конкретное исполнение движения. По умолчанию используется Shift+ЛКМ. Настройки → Параметры → Общие → Cimco Like Picking включает выбор ЛКМ и перемещение сцены перетаскиванием ПКМ; клик ПКМ без перетаскивания открывает меню.
  • Measure измеряет координаты и расстояния между двумя точками в фиксированных XY/XZ/YZ и токарном виде. Активное измерение имеет приоритет перед выбором траектории; диаметральные координаты точения отделены от физических расстояний. Измерение в свободном 3D-виде не поддерживается.
  • В версии 2.0 появилась 3D Stock Removal для трёхосевого фрезерования по программам FANUC и SINUMERIK в дополнение к существующей 2D-симуляции токарной обработки; в 2.5.0 она расширена на программы HEIDENHAIN iTNC Klartext (3 оси). Текущее сравнение учитывает обработку с поворотными осями, добавленную в 2.7.0.
  • Фрезерный съём выполняется на GPU по геометрии инструмента и сетке высот. Поддерживаются прямоугольная заготовка, вертикальная фреза, воспроизведение и перемотка, пять уровней Accuracy и экспорт текущего состояния в STL. Требуется OpenGL 4.3; съём материала с поворотными осями и TCP, поднутрения и вычитание из импортированных STL-моделей не входят в эту модель.
  • Фрезерование и точение используют одну кнопку Stock Removal и общий диалог заготовки с настройками выбранного режима обработки. Импортированные STL-модели остаются визуальными ориентирами.
  • Ранее проверенные строки FANUC/SINUMERIK сохраняют указанные основания; новая сравнительная проверка в CIMCO для них не выполнялась. Это не означает отсутствия изменений в поддержке языков: поддержка программ HEIDENHAIN добавлено в 2.5.0, геометрия RND/CHF — в 2.6.0. Симуляция съёма материала не включает полную проверку столкновений узлов станка.
Изменения языков, сохранённые с 1.9.8
  • Добавлены фрезерные G74, G76, G87, G89 и синхронные шаги Q для G74/G84. Направление отвода Q и параметры возврата при резьбонарезании задаются в настройках ядра.
  • Добавлены циклы SINUMERIK CYCLE85/86/87/89. CYCLE84 поддерживает правую/левую метрическую резьбу и глубокую резьбу VARI=1/2 с DAM/VRT и выравниванием последних шагов. CYCLE88 остаётся неподдерживаемым.
  • Исправлены локальная плоскость окружности Siemens и чистое быстрое индексирование поворотных осей при активном CYCLE800.
  • Обе исходные программы Fusion 1001 доходят до M30 с кинематикой 5Ax Table AC; регрессии проверяют home Z=0 и 500. Без геометрии инструмента компенсация остаётся непроверенной. DC вне 0–360° нормализуется с предупреждением для визуализации; это не подтверждает допустимость таких значений на стойке.
  • G92.1 с нулевыми селекторами осей учитывается как preset без физического перемещения. Ручные/G92-сдвиги в модели отсутствуют. G53 и G28 с заданным home поддерживались и раньше.
  • Ошибка дуги даёт диагностику, но последующие блоки могут исполняться. Завершённость и корректность результата проверяются отдельно.
Визуализация и настройки
ВозможностьCIMCO Edit 8Easy G-Code Plot 2.9.0Оценка
Контакт с заготовкой на G0? обработка оставшегося материала и повреждений не уточнена✅ отметки фрезерных повреждений и токарные пересечения с оставшимся материаломЕсть в обоих режимах Easy; точность при сравнении с CIMCO не проверялась
Редактор кинематики и пределы✅ настройка 4/5 осей [C2]; поведение при достижении пределов не подтверждено✅ вкладка Options, именованные копии, необязательные угловые пределы с предупреждениемНастройки не подтверждают соответствие физическому станку
Выбор фрезерной траектории в 3D? точное поведение при выборе траектории и управлении видом✅ линии/дуги с учётом глубины; синхронизация исходника и воспроизведенияНовая сравнительная проверка в CIMCO не проводилась
Переключение управления мышью? точные сочетания не подтверждены✅ обычный Shift+ЛКМ или Cimco Like Picking; различение щелчка и перетаскиванияВ Easy два режима управления
Измерение двух точек? поведение версии 8 здесь не подтверждено✅ фиксированные фрезерные виды и точение; редактирование координат, мм/дюймыMeasure в свободном 3D не поддерживается

Реализация и регрессии: навигация, выбор траектории в 3D, Measure, пределы осей, токарные столкновения, фрезерные повреждения G0.

1. FANUC Mill
Область / командаCIMCO Edit 8Easy G-Code Plot 2.9.0Сопоставление
G0/G1, модальные XYZ✅ Backplot [C1]✅ расчёт и траектория≈
G2/G3, IJK, R✅ дуги, настраиваемый тип [C1, C2]✅ абсолютные и относительные IJK, R≈; варианты не сопоставлены
Полные окружности✅ настройка Draw zero arcs [C2]✅≈
Винтовые дуги G2/G3? конкретная геометрия✅ аналитические дуги/винтовые траекторииНе установлено
G4✅ [C1]✅ выдержка / сигнал≈
G17/G18/G19✅ [C1]✅≈
G20/G21✅ [C1]✅ единицы и экспорт мм↔дюймы≈ по чтению
G90/G91✅ [C1]✅≈
G28✅ [C1]✅ заданный home и промежуточная точка≈ в базовом режиме
G53? поведение при однокадровом применении команды не уточнено✅ машинные координатыНе установлено
G30?❌ второй референтный пункт не моделируется как G28Не установлено
G54–G59✅ [C1]✅ WCS со смещениями≈
G54.1 P1–P99?⚠️ выбор; смещение 0 без G10 L20Не установлено
G10 L2/L20? программирование WCS в Backplot✅ runtime WCS updatesНе установлено
G52?✅ local shiftНе установлено
G68/G69✅ в FANUC-фильтре; G68 исправлялся [C3]✅ поворот рабочей плоскости / отмена≈ по наличию, не точности
G50/G51 (scaling)?⚠️ ограниченная модель масштабаНе установлено
G15/G16 (polar)?⚠️ поддержка полярных координат, ограничения дугНе установлено
G40/G41/G42✅ компенсация/настройка Backplot [C1, C2]✅ геометрическая 2D компенсация в поддерживаемых случаях≈; без сравнительной проверки
G43 H / G49⚠️ распознаёт, но по проверке автора H не сдвигает Backplot; исправлялся G43 H [C3, U]⚠️ хранит состояние, H не меняет plotted path [E]≈ по наблюдаемой геометрии
G68.2/G53.1 (3+2)⚠️ G68.2 присутствует в фильтре [C3]; точное поведение G53.1 не подтверждено✅ поддерживаемые индексированные AC/BC и 2-осевые профилиНе ранжируется
G43.4 TCP? правила интерпретации в версии 8 не подтверждены✅ ограниченный AC/BC TCP, G0/G1/G2/G3Не установлено
G68.2 вместе с G43.4?❌ совмещение не поддерживаетсяНе установлено
Индексирование 3+1 (A/B/C)✅ 4/5-axis Backplot с конфигурацией [C2]✅ выбранные table A/B/C≈ на поддерживаемых профилях
Индексирование 3+2✅ настройка 4/5-axis Backplot; полнота фреймов не установлена [C2, C3]✅ поддерживаемые режимы G68.2/G53.1Не ранжируется
Непрерывное 4-axis X/C✅ заявлен 4/5-axis Backplot [C2]; точная семантика X/C неизвестна✅ проверенный режимы профиля 4Ax Table CНе установлено
Непрерывное 5-axis AC/BC✅ 5-axis Backplot [C2], объём TCP неизвестен✅ режимы TCP для столов AC/BC, ориентация инструментаНе ранжируется
Полная машинная симуляция? у рассматриваемого Backplot не подтверждена; настройка rotary ≠ симуляция узлов станка❌Подтверждённой эквивалентности нет
STL-модель готовой детали? возможности V8 Overlay отдельно не подтверждены✅ визуальный STL overlay; съём выполняется из отдельной прямоугольной заготовкиНе установлено
3D Stock Removal при фрезеровании✅ Solid Animation в V8 [C2]✅ GPU-съём для трёх осей и прямоугольной заготовки; модель высот, OpenGL 4.3 [E]≈ по наличию функции; объём поддержки и точность не сопоставлены
G73 high-speed peck? конкретная семантика✅ ограниченный циклНе установлено
G74 reverse tapping (mill)?✅ левое резьбонарезание с синхронным выходом и QНе установлено
G76 fine boring (mill)?✅ растачивание с ориентацией и Q-отводом; направление XY настраиваетсяНе установлено
G80✅ [C1]✅ отмена цикла≈
G81✅ [C1]✅≈
G82? для конкретной формы✅ выдержкаНе установлено
G83✅ упоминается в старых релизных исправлениях [C4]✅ peck с возвратом к R≈ по классу, детали неизвестны
G84 + M29✅ G84 [C1]; синхронизация M29 не проверена✅ G84, M29 prepare, режим подачи и синхронные шаги Q≈ по G84
G85✅ исторические исправления [C4]✅ feed-return boring≈ по классу
G86?✅ stop-spindle boring signalНе установлено
G87?✅ обратное растачивание с Q; возврат к исходной плоскостиНе установлено
G88?❌Не установлено
G89?✅ выдержка и выход на подачеНе установлено
G92.1?⚠️ preset с нулевыми селекторами без физического перемещения; ручные сдвиги не моделируютсяНе установлено
G98/G99 (цикл)? точная геометрия✅ возврат к initial/R planeНе установлено
G93 inverse-time?✅ по F с rotary/TCP; есть ограниченияНе установлено
G94/G95✅ базовый режим программирования; детализация неизвестна✅ mm/min и mm/rev≈ по наличию
M3/M4/M5, M6, M8/M9✅ стандартный пример [C1]✅ состояния/сигналы, без физики станка≈
#variables / nested #[...]✅ nested variables в FANUC/Haas-фильтре версии 8 [C3]✅ Macro B runtime: чтение/запись/косвенные переменные≈ по наличию, глубина неизвестна
Macro B IF/GOTO, WHILE/DO⚠️ есть исправления Macro B в Backplot 8 [C3], точные формы не установлены✅ исполняемые выражения и flowНе ранжируется
G65, локальные переменные? реальное исполнение G65 в Backplot 8✅ O-макросы, локальный стек, LНе установлено
M98/M99? конкретный runtime в Backplot 8✅ подпрограммы и L; M99 P не поддержанНе установлено
EXPANDED export / FANUC↔SINUMERIK? аналогичное поведение экспорта CIMCO 8 не описано в источниках✅ семантический экспорт; AC/BC экспериментальноРазличия в подтверждённом поведении
2. FANUC Lathe
Область / командаCIMCO Edit 8Easy G-Code Plot 2.9.0Сопоставление
G0/G1✅ токарный Backplot [C5]✅ X/Z trace≈
G2/G3 I/K, R✅ в токарных примерах [C5]✅ G18 arcs, absolute/relative I/K и R≈ по базовым дугам
X/Z в диаметрах/радиусах✅ Diameter programming [C2]✅ физический радиус + режим диаметра≈
U/W incremental✅ настройка U/V/W [C2, C5]✅ независимо от X/Z-режима≈
FANUC Type A / Type B? различия диалектов в фильтрах V8 не конкретизированы✅ переключаемые Type A / B; Type C нетНе установлено
G20/G21✅ [C5]✅ mm/inch≈
G53?✅ G0/G1 только в текущем кадре; дуги отклоняютсяНе установлено
G28/G30? полная семантика✅ G28 по заданному home; G30 не моделируетсяНе установлено
G54–G59✅ G54 в учебной УП [C5]✅ WCS≈
G54.1 P / G10 L2/L20?✅ runtime offset stateНе установлено
G40/G41/G42 (nose compensation)✅ настройка геометрии инструментов [C2, C5]; точность траектории не сопоставлена✅ верифицируемая 2D nose compensation при доступной геометрииНе ранжируется
T0101, tool/offset✅ [C5]✅ tool/offset state≈
G96/G97 CSS/RPM✅ [C5]✅ CSS/RPM≈
G50 S spindle clamp✅ [C5]✅≈
G98/G99 (Type A, feed)✅ G99 в FANUC turning example [C5]✅ feed/min, feed/rev≈
G94/G95 (Type B, feed)? для Type B✅Не установлено
G32/G33 single threading? геометрическое исполнение✅ синхронизированные threading motionsНе установлено
G70 P/Q finishing✅ учебный пример и Backplot [C5]✅ развертка профиля P/Q≈
G71 longitudinal rough✅ OD/ID с реальной геометрией [C5]; исправлялся в 8 [C3]✅ черновые проходы OD/ID, ограничения Type II≈ по базовой функции
G72 face rough✅ в исторических исправлениях CIMCO 7 [C4]✅; ограничения сложного Type II≈ по классу
G73 pattern repetition? в V8✅ повторное смещение профиляНе установлено
G74 face peck drilling/grooving✅ упоминание исправлений в CIMCO 7 [C4]✅ по Z≈ по классу
G75 grooving✅ упоминание исправлений в CIMCO 7 [C4]✅ по X≈ по классу
G76 multipass threading✅ двухстрочная программа и визуализация [C6]; исправлялся в 8 [C3]✅ двухстрочный цикл, проходы, thread geometry≈ по основному циклу
G83 axial peck drilling✅ историческое упоминание [C4]✅≈ по классу
G84 axial tapping✅ историческое упоминание [C4]✅≈ по классу
G90/G92/G94 (простые Type A циклы)? конкретная геометрия V8✅ modal turning/thread/facingНе установлено
G77/G78/G79 (Type B циклы)?✅ modal turning/thread/facingНе установлено
A угловая точка контура?✅ ограниченное вычисление конечной точкиНе установлено
C фаска / R скругление?✅ G1 contour chamfer/filletНе установлено
Macro B #, IF/WHILE, G65⚠️ Macro B исправлялся для Backplot 8, но полный runtime не описан [C3]✅ общий runtime с millingНе ранжируется
M98/M99?✅ O-подпрограммы, LНе установлено
2D turning Stock Removal✅ Solid Animation, в т.ч. 2D Turning [C2, C5]✅ рассчитанный stock + профиль резьбы≈ по наличию, алгоритмы различны
Токарно-фрезерная обработка C/Y? для CIMCO Edit 8 (демо CIMCO 2022 нельзя переносить на 8)❌ C/Y mill-turn в fanuc_turnНе установлено
Полная симуляция узлов станка? не подтверждена для рассматриваемого Backplot❌Подтверждённой эквивалентности нет
FANUC turning → EXPANDED? сопоставимого режима не найдено⚠️ геометрическое представление и экспорт с ограничениями токарных цикловНе установлено
3. SINUMERIK 840D: фрезерование в режиме G290
Область / командаCIMCO Edit 8Easy G-Code Plot 2.9.0Сопоставление
G0/G1, модальные XYZ✅ [N]✅≈
ANG=✅ [N]❌ немоделируемая геометрия, остановкаCIMCO
CHF/CHR/RND✅ геометрия [N]⚠️ геометрия CHR/RND между плоскими G1, включая фиксированный наклон; CHF — только предупреждениеCIMCO
G2/G3, CR=, TURN=✅ G2/G3 [N]; расширенные формы не установлены✅ дуги, CR/TURN и локальная плоскость окружностиРасширенные формы попарно не сравнивались
CIP✅ [N]✅ пространственные дуги через промежуточную точку≈
G4 F/S✅ [N]⚠️ G4 F; G4 S — warningCIMCO по G4 S
G17/G18/G19✅ [N]✅≈
G40/G41/G42✅ [N]✅ фрезерование, плоская коррекция радиуса≈ в поддерживаемом объёме
G500✅ [N]✅ rebasing WCS≈
G54–G59✅ [N]✅≈
G70/G71, G700/G710 (units)✅ [N]✅≈
G90/G91✅ [N]✅≈
G93/G94/G95✅ [N]✅ G93 inverse-time с TCP/rotary≈ по наличию
G96/G97, G961/G971✅ [N]✅ CSS/RPM модель с ограничениями≈ в поддерживаемом объёме
G937✅ [N]❌CIMCO
TRANS/ATRANS✅ [N]✅ исполняемые programmable frames≈
ROT/AROT/RPL✅ [N]; ROT/AROT исправлялись в 8 [C3]✅ пространственные повороты / RPL≈ по поддерживаемым формам
SCALE/ASCALE✅ [N]❌ геометрия не моделируется, stopCIMCO
MIRROR/AMIRROR✅ [N]❌ геометрия не моделируется, stopCIMCO
GOTO / IF GOTO✅ [N]; сокращённая форма в релизных примечаниях 8 [C3]✅ числовые N-меткиCIMCO шире по формам
WHILE/ENDWHILE? по V8 для конкретного управляющая логика языка стойки✅ вложенные циклы с лимитамиНе установлено
RET/GOTOC/GOTOB/GOTOF✅ [N]❌ управляющая логика языка стойки, диагностика и stopCIMCO
=AC() / =IC()✅ AC; ⚠️ IC-дуги по проверке автора [N]✅ AC для IJK, IC для XYZABCEasy в поддерживаемых режимах IC
DC() поворотных осей? точная семантика V8⚠️ кратчайший путь; вне диапазона — нормализация с предупреждением; неоднозначные 180° отклоняютсяНе установлено
R-параметры и арифметика✅ [N]✅ + - * /, сравнения, SIN/COS/ABS/SQRT≈ в поддерживаемом объёме
Именованные production-переменные✅ [N]⚠️ R и ограниченный _NAME; произвольные имена не исполняютсяCIMCO
Символьные метки и подпрограммы SPF✅ [N]❌ произвольные именованные вызовы/меткиCIMCO
M17, M96/M97/M99✅ [N]❌ управляющая логика языка стойки, stopCIMCO
M66/M98✅ [N]⚠️ предупреждение, без вызова подпрограмм на языке стойкиCIMCO по вызову
M3/M4/M5/M6/M8/M9, M19✅ [N]✅ сигналы, без симуляции станка≈ по сигналам
T="..." / D0/D1/D2✅ именованные инструменты [N]; T имена подтверждены в релизе 8 [C3]✅ имя и состояние корректора D; внешние таблицы корректоров не загружаются≈ в поддерживаемом объёме
SUPA / G0 SUPA✅ [N]✅ в заданной модели возврата≈ в поддерживаемом объёме
CYCLE800 3+2 / reset❌ по сравнительным заметкам [N]; другие сборки V8 не проверены✅ статические AC/BC, 14–16 аргументов, сброс; чистое быстрое индексирование сохраняет фреймEasy по указанной проверке
TRAORI / TRAFOOF? точное поведение TCP в версии 8✅ поддерживаемые режимы TCP для столов AC/BCНе установлено
4/5-axis Backplot / rotary✅ настройка 4/5-axis [C2]✅ профили AC/BC и ориентация инструмента≈ по классу, геометрия не сопоставлена
3D Stock Removal при фрезеровании✅ Solid Animation [C2]; поддержка SINUMERIK в режиме G290 не подтверждена✅ трёхосевое фрезерование в режиме G290, расчёт съёма на GPU и экспорт STL [E]≈ по наличию функции; поддержка диалекта не сопоставлена
Полная машинная симуляция? не подтверждена для Backplot❌Подтверждённой эквивалентности нет
CYCLE81✅ [N]✅ ограниченные варианты сверления≈ в поддерживаемом объёме
CYCLE801✅ [N]❌CIMCO
CYCLE82✅ [N]✅ сверление с выдержкой≈ в поддерживаемом объёме
CYCLE83✅ [N]✅ сверление с полным отводом и дроблением стружки≈ в поддерживаемом объёме
CYCLE84✅ [N]✅ правая/левая метрическая и глубокая резьба; G94, явный PIT, SST/SST1 равны S≈ в поддерживаемом объёме
CYCLE840✅ [N]❌CIMCO
CYCLE85✅ [N]✅ развёртывание с разными FFR/RFF≈ в поддерживаемом объёме
CYCLE86✅ [N]✅ растачивание с ориентацией и отводами RPA/RPO/RPAP≈ в поддерживаемом объёме
CYCLE87✅ [N]✅ растачивание с сигналами остановки шпинделя и оператора, быстрый возврат≈ в поддерживаемом объёме, без моделирования оператора
CYCLE88✅ [N]❌CIMCO
CYCLE89✅ [N]✅ выдержка и выход на подаче≈ в поддерживаемом объёме
CYCLE90✅ [N]⚠️ классический интерфейс, 13 аргументов, внутренняя/наружная резьба; заданная фреза, G17/G40/G80, без TCP/MCALLДокументированное подмножество; траектории не сравнивались с CIMCO
POCKET1/2/3/4✅ [N]⚠️ POCKET3/4 классический интерфейс 01/2008: черновая/чистовая и поддерживаемые стратегии входа; POCKET1/2 и заготовки не поддержаныЧастичный объём; траектории не сравнивались с CIMCO
HOLES1/HOLES2✅ [N]⚠️ ряд/окружность, 6 аргументов, активный поддерживаемый MCALL сверления, G17 без TCPЧастичная поддержка циклов; траектории не сравнивались с CIMCO
LONGHOLE, SLOT1/SLOT2❌ по сравнительным заметкам [N]❌≈: нет поддержки
CYCLE71/72❌ по сравнительным заметкам [N]❌≈: нет поддержки
CYCLE73/74/75/76/77❌ по сравнительным заметкам [N]❌≈: нет поддержки
CYCLE60 (engraving)❌ по сравнительным заметкам [N]❌≈: нет поддержки
CYCLE899❌ по сравнительным заметкам [N]❌≈: нет поддержки
CYCLE832❌ по сравнительным заметкам [N]⚠️ распознаётся как игнорируемая настройкаEasy только по распознаванию
MCALL CYCLE81/82/83/84/85/86/87/89✅ [N]✅ модальные циклы сверления, резьбонарезания и растачивания в поддерживаемом объёме≈ в поддерживаемом объёме
MCALL пользовательской SPF✅ [N]❌CIMCO
HOLES2 с MCALL✅ [N]⚠️ позиции вызывают активный поддерживаемый модальный цикл сверленияЧастичная поддержка цикла; траектории не сравнивались с CIMCO
STOPRE✅ [N]❌ неподдерживаемая команда языка стойкиCIMCO
EXPANDED / SINUMERIK (G290) ↔ FANUC? аналогичное поведение экспорта версии 8 не подтверждено✅ 3 оси и экспериментальные AC/BC с остановкой при неподдерживаемых командахРазличия в документированном поведении
4. HEIDENHAIN iTNC 530: программы на Klartext

HEIDENHAIN — отдельный входной язык, а не вариант FANUC/SINUMERIK. Easy G-Code Plot разбирает и исполняет документированное подмножество Klartext с трёхосевым исполнением, индексированием 3+2 и TCP столов AC/BC и останавливается на неподдерживаемых командах; сравнение ниже не ранжирует точность backplot Klartext.

Область / командаCIMCO Edit 8Easy G-Code Plot 2.9.0Оценка
Определение источника и подсветка? поддержка Klartext в V8 здесь не подтверждена✅ .h/.H, определение BEGIN PGM и подсветка iTNC-code [E]Не подтверждено
BEGIN/END PGM, MM/INCH, BLK FORM?✅ метаданные программы/единиц и границы заготовки; метрическое приведениеНе подтверждено
Сохранение исходника и AST? аналогичное внутреннее представление программы не проверялось✅ неизменяемый Klartext AST; исходные строки, пропуски /, номера кадров, строка/столбец и Q-продолжения циклов сохраняютсяГарантия реализации Easy, не оценка качества Backplot
L, кадры без L, IX/IY/IZ?✅ трёхосевые прямые перемещения с инкрементными адресамиНе подтверждено
CC/C/CR/CT?✅ центр, направление, радиус и касательные дугиНе подтверждено
LP/CP полярные и винтовые?✅ полярное позиционирование и полярные/винтовые дугиНе подтверждено
APPR/DEP LT/LN/CT/LCT?✅ линии и касательные дуги подхода/отходаНе подтверждено
TOOL CALL/TOOL DEF, S/F?✅ числовые/именованные/Q-инструменты и ось шпинделя; DL/DR/DR2 останавливают расчётНе подтверждено
R0/RL/RR?✅ модальное состояние коррекции для общего решателя геометрииНе подтверждено
M0/M1/M3/M4/M5/M6/M8/M9/M13/M14/M30, M99?✅ логические сигналы, состояние шпинделя, конец программы и вызов циклаНе подтверждено
M91 машинные координаты?✅ абсолютные координаты XYZ в системе станка, с пересчётом через настроенную WCS; команда действует только в текущем кадреНе подтверждено
Выбор начала координат, цикл 247?✅ привязка Q339=1..6 к настроенным G54..G59; машинное положение сохраняетсяТаблица preset стойки не импортируется
Циклы 7/10?✅ смещение адресами осей и плоский поворот XY с преобразованием центров дуг и отменойБез наклонной плоскости и варианта с таблицей начал
M140 MB расстояние / MB MAX?✅ отвод по физической машинной +Z через ориентацию стола; MAX использует включённый Home Z с предупреждением и блокировкой экспорта NCФизические пределы ходов не моделируются
LBL, CALL LBL, REP, FN 9–12?✅ переходы по меткам со стеком вызовов, повторами и условными GOTOНе подтверждено
Q/QL/QR, FN 0–4/6/7, выражения?✅ ограниченная арифметика, сравнения и деревья функций без evalНе подтверждено
Диапазоны Q и диагностика разбора?✅ Q0–Q1999, QL/QR0–499; ошибка содержит исходную строку, столбец и кодПарного теста CIMCO нет
F0 и повторные подачи?⚠️ геометрия сохраняется, неопределённое время при нулевой подаче отмечается; используется последняя подачаПарного теста CIMCO нет
CYCL DEF/CYCL CALL 1/2, 200–209, 240/241?✅ развёрнутая геометрия сверления/растачивания/резьбыНе подтверждено
Циклы 220/221?⚠️ вызывают ранее заданный поддерживаемый цикл обработки в каждой точке окружности или прямоугольной сетки; требуются явные Q-параметры и R0Сравнение траекторий с CIMCO не проводилось
Циклы 251/252?⚠️ прямоугольный/круглый карман, черновая/чистовая, поддерживаемые входы Q366; XY/Z, R0, геометрия фрезы и явный ANGLE для винтового/маятникового чернового входаТраектории проходов не сравнивались с результатами расчёта на реальной стойке
Цикл 262?⚠️ внутренняя резьба, шаг со знаком, стратегии Q355 и аналитические многовитковые винтовые движения; XY/Z, R0 и допустимый диаметр фрезыТраектории проходов не сравнивались с результатами расчёта на реальной стойке
Сглаживание Cycle 32?⚠️ только метаданные; сглаживание стойки не моделируетсяНе подтверждено
Пропуск кадров / и LBL 0?✅ номера кадров и признак пропуска сохранены; отдельные карты меток, возврат через LBL 0Не подтверждено
Калькуляторы и перенумерация Klartext?✅ фрагменты Klartext L/CR, CC/CP; числовые префиксы без N с сохранением /Инструменты редактора, не равенство исполнения ЧПУ
RND R… [F…] / CHF … [F…]?✅ касательные скругления прямых/дуг и фаски между прямыми; обрезка соседей, временная подача, существующая коррекция RL/RR/R0. ⚠️ только однозначные плоские углы с остатком обоих соседних элементовЧисленные эталоны и ограничения в FAQ; сравнительная проверка в CIMCO не проводилась
Индексирование A/B/C, IA/IB/IC?✅ требуется подходящая настроенная кинематика, даже при нулевых углахСравнительная проверка в CIMCO не проводилась
PLANE SPATIAL/RESET?✅ STAY/TURN и выбор ветви SEQ для двух поворотных осей; MOVE и TABLE COORD не поддерживаютсяСравнительная проверка в CIMCO не проводилась
M128/M129, FUNCTION TCPM?✅ управление расчётным положением вершины инструмента на столах AC/BC при сброшенной PLANE; непрерывные L и ориентации инструмента в начале/концеФизические длины центров поворота не моделируются
M126/M127, M94?✅ кратчайший поворот и приведение отображаемых угловСравнительная проверка в CIMCO не проводилась
M120, U/V/W, DL/DR/DR2?❌ неподдерживаемая операция останавливает расчёт на исходном кадреНе подтверждено
3D-симуляция съёма фрезерования✅ Solid Animation [C2]; объём Klartext не проверен✅ трёхосевой Klartext, GPU-заготовка и экспорт STL [E]≈ функция есть; объём по стойке не сравнивался
Вывод EXPANDED iTNC?✅ пост heidenhain_itnc530 (L/FMAX, CC+C/CP, CR, CYCL DEF 200/201/202/203/207); FULL отклоняетсяРазличия в документированном поведении
Полная симуляция станка? не подтверждено для этого Backplot❌Проверенной эквивалентности нет

Исходный код и регрессии ввода: FAQ по HEIDENHAIN, анализатор языка стойки, тесты AST, тесты исполнения, тесты поворотных осей и геометрии трёх постов, тесты подсветки GUI и тесты экспорта. Реальная фикстура sample.h доходит до M30, но ни этот тест, ни функции выходного поста не подтверждают полное покрытие стойки.

Источники / пределы подтверждения

Ограничение: статусы CIMCO обозначают подтверждённую документацией или наблюдением пользователя функцию, а не доказанную точность каждой траектории. Режим ISO SINUMERIK исключён. Сравнения с CIMCO 2022–2026 и отдельной Machine Simulation нет.

Скачать сравнительную таблицу (Markdown) ↗ · Сравниваются редактор и Backplot в CIMCO Edit 8. Отсутствие данных о поддержке функции не означает её отсутствие.

Документация

Поддерживаемые команды, параметры, ограничения и примеры использования.